预处理与保护
根据悬浮物、硬度、铁锰、有机物、微生物和后续膜系统要求评估多介质过滤、活性炭、软化、精滤或其他单元。明确反洗、再生、药剂、安全和废水排放边界。
从原水入口到合格成品
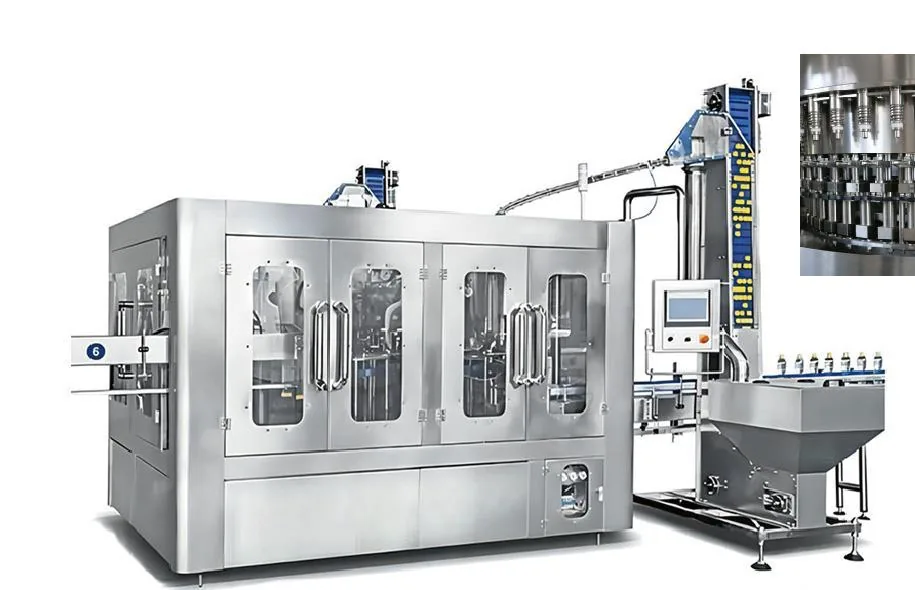
饮用水灌装厂设备清单应从容器怎么来、成品怎样发货开始。购入空瓶、现场吹瓶、回收大桶和利用既有设备,需要的机器、区域及接口不同。先选生产路线,再把水处理、灌装封盖、贴标喷码和包装连成完整供货范围。
01
下表是采购方案的起点,不是固定机型组合。水处理与卫生储运始终按原水和产品要求确定;容器路线主要改变供瓶、清洗、搬运及周边服务。扩建项目应先核实旧设备的实际状态。
| 生产路线 | 主要设备组合 | 车间要配合什么 | 适合从哪些条件出发 |
|---|---|---|---|
| 购入PET空瓶 | 供瓶、冲洗灌装旋盖、贴标喷码、包装与输送 | 空瓶收货、防护储存及补瓶通道 | 空瓶供货可靠,并有容纳空瓶库存的空间 |
| 现场吹制PET瓶 | 在灌装包装前增加瓶坯上料、吹瓶、模具和瓶输送 | 规定的压缩空气、冷却、瓶坯物流与吹瓶维护 | 产量、采购条件和瓶型管理支持自制瓶方案 |
| 回收大桶再灌装 | 回桶检查、所选清洗工序、灌装封盖及配套出桶 | 回桶接收与洁净桶流线分开,配置清洗服务及排水 | 已明确回收配送模式、桶况与桶盖规格 |
| 保留既有设备扩建 | 复用已确认适配的设备,补齐缺项或瓶颈工序 | 协调输送高度、换型件、控制接口、公用工程和停产安装 | 旧设备记录与运行检查支持新的生产任务 |
02
“整线”应对应能够交付的成品,而不是默认所有模块都包含。把必需功能列入基础范围;人工替代、既有设备和后续自动化分别报价,并写明连接工作由谁承担。
| 工作包 | 何时进入基础范围 | 何时单列或复用 | 不能漏的接口 |
|---|---|---|---|
| 水处理与卫生储运 | 所选产品需要该处理和保护过程 | 现有系统的水质、流量与清洗条件满足新任务 | 进水、产水输送、取样、清洗、排水 |
| 吹瓶系统 | 现场用瓶坯生产瓶子 | 采用适配的外购空瓶时不配吹瓶机组 | 空气、冷却、模具、上坯、出瓶 |
| 冲洗灌装封盖 | 容器与产品路线要求这些工序 | 保留兼容主机并明确联机改造 | 瓶盖供料、产品水、输送、清洗维护空间 |
| 贴标喷码与二次包装 | 形成选定的可销售瓶和包装 | 人工或原有工序能够承接目标产量及包装要求 | 材料补给、积放与成品输出 |
| 码垛与附加检测 | 搬运或检测任务需要相应自动化 | 认可的人工搬运或其他检测方式单独说明 | 托盘供给、剔除品处理、仓储通道及控制信号 |
03
处理路线必须由代表性原水分析、目标水要求、源水稳定性和运行维护条件共同决定,而不是仅按设备名称选择。
根据悬浮物、硬度、铁锰、有机物、微生物和后续膜系统要求评估多介质过滤、活性炭、软化、精滤或其他单元。明确反洗、再生、药剂、安全和废水排放边界。
如采用超滤或反渗透,应确认设计温度、回收率依据、进水限制、清洗方式、仪表与浓水去向。消毒或终端处理要与目标产品、储存时间和卫生控制方案协调。
成品水箱、呼吸保护、循环或转输、泵、阀、管路、取样点和排水应形成可清洗的封闭路径。供应边界要写清现场管道、支架、保温和焊接由谁完成。
把原水、关键处理段、成品水和灌装前的检测点列入流程。为流量、压力、液位、电导或其他项目定义用途、报警、校准、记录和偏差处置责任。
| 处理环节 | 采购输入 | 设备输出与接口 | 验收证据 |
|---|---|---|---|
| 原水与预处理 | 水源、检测、峰值流量和变化 | 进水条件、反洗、药剂与排水 | 流程图、运行记录、取样结果 |
| 膜或精处理 | 目标水、温度和进水限制 | 产水、浓水、清洗和仪表 | 设定值、趋势、确认的水质结果 |
| 成品水储运 | 卫生目标、缓冲和灌装需求 | 水箱、泵、管路、呼吸和取样 | 清洗检查、材质文件、泄漏测试 |
| 质量控制 | 监测项目、频率和责任 | 仪表、实验室取样与数据接口 | 校准、检验和偏差处置记录 |
04
PET瓶项目要把瓶坯加热、成形、高压空气、空瓶输送和灌装机速度作为同一条线平衡;购买空瓶的项目则需验证供应、仓储和洁净输送。
确认每种瓶坯、瓶口、瓶重、模具腔数、瓶图、样瓶、加热条件、模具和换型件。辅助系统还可能包括上料、冷却、高压空压、储气、过滤和空瓶检测,不能只比较主机。
风送或输送路线应避免过度摩擦、积瓶和污染风险,并与吹瓶机、灌装机的启停信号相连。购买空瓶时还要规划卸货、封存、除尘或冲洗以及批次追溯。
冲洗、灌装、旋盖的选型需说明产品、瓶型、盖型、液位或计量方式、接触材质、清洗、缺瓶缺盖逻辑、盖输送、拒绝点和安全防护。额定速度须对应指定容器和条件。
各设备不必具有相同铭牌速度,但需要共同的设计基准、合理速度余量、积放策略和堵塞或缺料信号。用预计微停、补料、换型和清洗验证整线有效输出。
| 系统 | 必须确认的格式数据 | 主要公用工程 | 联机测试重点 |
|---|---|---|---|
| 吹瓶 | 瓶坯、瓶口、重量、瓶图和模具 | 电、高压气、低压气和冷却 | 瓶质量、稳定供瓶、报警与换型 |
| 空瓶输送 | 瓶身稳定性和可输送部位 | 电、低压气及洁净环境 | 堵塞、磨损、积放与信号 |
| 冲洗灌装旋盖 | 瓶、盖、产品和目标速度 | 电、水、空气、清洗和排水 | 液位或容量、封盖、卫生与损耗 |
| 整线平衡 | 各格式的生产计划和换型 | 控制网络与缓冲空间 | 连续运行、微停恢复和合格输出 |
05
后段设备必须适应容器表面、标签材料、销售包装和仓库节拍,不能把灌装机出口当作项目终点。
根据不干胶、套标、热熔胶或其他标签形式确认瓶身区、标签尺寸、材料、接缝、方向和速度。喷码位置、内容、可读性、数据输入和拒绝逻辑也应纳入格式矩阵。
明确膜包、托盘加膜、纸箱、提手或其他组合,以及每包数量、排列、收缩或封箱要求。核实薄膜和纸板性能、换型时间、耗材补给、成品稳定和操作空间。
根据项目需求确认液位、盖、标签、喷码、包装完整性等检查点。每个剔除装置都要有检测原理、确认方法、收集方式、计数和满箱报警,避免不合格品重新混入。
人工或自动码垛方案应与包装强度、托盘规格、班次产量、叉车路线和仓库容量匹配。测算高峰时段的成品暂存与装车能力,防止后端物流限制整线。
| 工段 | 关键材料或格式 | 接口风险 | 采购文件 |
|---|---|---|---|
| 贴标喷码 | 瓶面、标签、油墨和编码内容 | 凝露、方向、速度及数据错误 | 标签图、样品、编码规则、试验标准 |
| 二次包装 | 每包排列、薄膜或纸箱 | 材料波动、热收缩、换型和补料 | 包装图、材料规格、样品测试 |
| 检测剔除 | 检查项目与判定规则 | 误剔、漏检及不合格品回流 | 测试样本、挑战试验、记录方式 |
| 成品物流 | 托盘、堆码、库存和车辆 | 拥堵、破包及仓库容量不足 | 物流图、班产量、托盘和通道数据 |
06
整线能否稳定运行取决于峰值公用工程、设备之间的状态信号、维修条件、文件和试验方法,这些内容应与机器同时采购和审查。
汇总每台设备的电压、装机和运行负荷、低压与高压空气、冷却、进排水、通风和环境限制,并区分平均值、峰值和品质要求。用同时运行情景校核当地系统容量。
明确主线控制、各单机面板、启动许可、缺料、堵塞、故障、急停、安全回路、配方、计数和数据所有权。定义远程支持、程序备份和修改权限,避免交付后无法维护。
交付清单应包括布置、流程、电气、接口、负荷、说明书、零件表、维护计划、软件备份、合格资料和约定语言。根据关键性和到货周期确定启动备件、专用工具与培训任务。
先做单机机械电气检查和安全测试,再进行公用工程、空载、带水、带料和整线测试。最终条件写明产品、瓶和包装材料、运行时间、合格品计数、质量指标、允许停机和整改复验。
| 验收阶段 | 准备条件 | 主要检查 | 形成的记录 |
|---|---|---|---|
| 文件与制造审查 | 已批准规格、图纸和格式 | 范围、材质、接口和可维护性 | 审查记录、偏差和关闭清单 |
| 安装检查 | 地基、供电、管路和安全完成 | 水平、接线、泄漏、旋向和联锁 | 检查表、测试结果、遗留项 |
| 单机及整线试验 | 合格材料、人员、仪表和方法 | 速度、质量、损耗、停机与恢复 | 运行数据、样品、故障和整改 |
| 培训与移交 | 文件、备件、维护资源就绪 | 操作、清洗、换型、维修和追溯 | 签到、能力确认、备份和移交单 |
采购方常见问题
不一定。可根据空瓶本地供应质量、运输、仓储、产量和公用工程比较购买空瓶与现场吹瓶。无论选择哪种方式,都应明确空瓶卫生、缓冲和输送接口。
额定速度对应特定工况。整线输出还受容器、材料、微停、积放、换型、清洗和最慢约束工序影响,需要统一设计基准和联机测试。
至少准备原水检测、目标产品、所有瓶盖标签与包装格式、有效产量和班次、场地图、电制与环境、责任边界及验收目标。
在合同中把性能与指定产品、容器、材料、时间、测量方法、质量标准、允许停机和整改程序绑定,并保存可追溯的试验记录。
把当前问题推进到下一步
处理路线必须由代表性原水分析、目标水要求、源水稳定性和运行维护条件共同决定,而不是仅按设备名称选择。
不确定哪些资料有用?请先发送现有资料,并说明您需要作出的决策。
请发送目标产能与SKU、原水报告、现场公用工程清单、厂房布局和项目关键节点。
项目团队可协助识别缺失资料并梳理可执行的下一步;最终工程、配置、合规和商务条件仍须按具体项目确认。
Allot Tech (Suzhou) Co., Ltd. · sales@allottech.com · 项目联系电话: +86 186 6213 1120 / +1 818 262 0958