Keine doppelte Verlustkorrektur
Wurde eine gemessene Nettoleistung bereits über die gesamte Schicht ermittelt, ziehen Sie dieselben Stillstände nicht nochmals ab.
Fabrikplanung für Wasserabfüllprojekte
Linienarchitektur und Abnahme
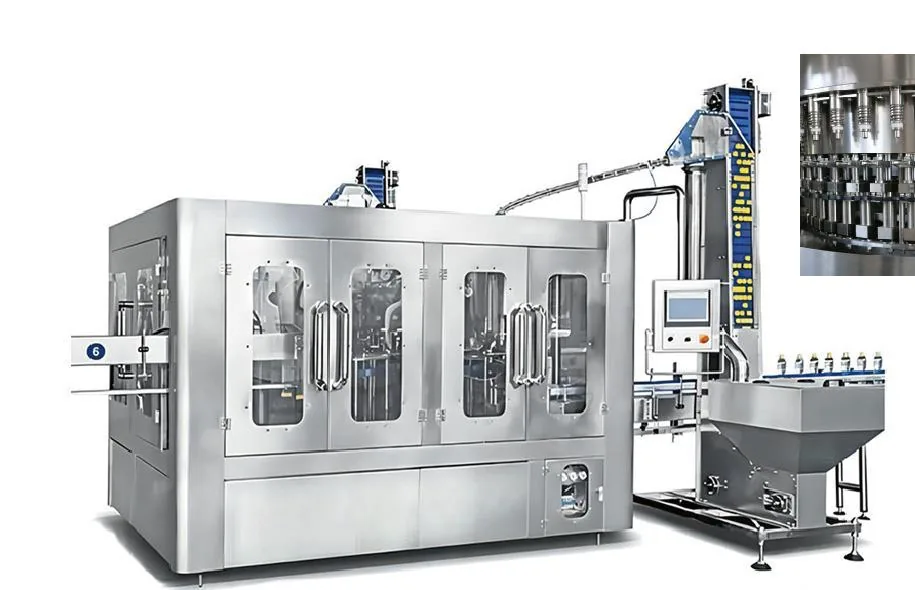
Die Maschinenliste einer Wasserabfüllanlage folgt dem Behälter vom Bezug bis zum versandfertigen Gebinde. Zugekaufte Flaschen, eigenes Blasen und Mehrweg-Großbehälter benötigen unterschiedliche Abläufe. Bei Erweiterungen bestimmen geprüfte Bestandsmaschinen mit, welche Module und Anschlüsse ergänzt werden müssen.
Die praktische Antwort
Vergleichen Sie freigegebene, fertig verpackte Flaschen in einem klar definierten Zeitfenster. Nennleistung, Laufzeit und Qualitätsfreigabe beschreiben unterschiedliche Größen und müssen für alle Angebote gleich abgegrenzt werden.
Beginnen Sie mit Wasser, Behälter und Verkaufsverpackung. Klären Sie Flaschenzukauf oder eigenes Blasen sowie vorhandene Maschinen und Schnittstellen, die die neue Lieferung berücksichtigen muss.
Unklar, welche Daten wichtig sind? Senden Sie die vorhandenen Unterlagen und nennen Sie die anstehende Entscheidung.
01
Aufbereitung und hygienische Speicherung richten sich nach Rohwasser und Produkt. Die Varianten zeigen die zusätzlichen Aufgaben der Behälterversorgung und des Umfelds. Der konkrete Maschinen- und Leistungsumfang wird anschließend im Projektangebot festgelegt.
| Anlagenweg | Maschinenumfang | Umfeld der Linie | Geeignete Ausgangslage |
|---|---|---|---|
| Zugekaufte PET-Flaschen | Zuführung, Spülen-Füllen-Verschließen, Etikettieren, Codieren, Verpacken und Fördertechnik | Wareneingang, geschütztes Leerflaschenlager und Nachschub | Verlässliche Belieferung und ausreichende Lagerfläche |
| PET-Blasen im Werk | Vorformlingszuführung, Blasmaschine, Formen und Übergabe ergänzen | Druckluft, Kühlung und Wartungsmöglichkeiten für das Blasen | Mengen und Formatkontrolle sprechen für Eigenfertigung |
| Mehrweg-Großbehälter | Kontrolle, festgelegte Reinigung, Füllen, Verschließen und geeigneter Abtransport | Rücklauf von sauberen Behältern trennen; Waschmedien und Abwasser einplanen | Definierter Rücknahmekreislauf sowie Behälter- und Verschlussspezifikation |
| Erweiterung im Bestand | Geeignete Anlagen behalten; fehlende oder begrenzende Module ergänzen | Übergabehöhen, Formatteile, Steuerung, Medien und Montagestillstand | Unterlagen und Betriebsprüfung bestätigen Eignung für neue Aufgabe |
02
Ordnen Sie jedes Paket seiner Funktion im fertigen Produkt zu. Zusätzliche Automatisierung ist gesondert zu bewerten. Manuelle oder vorhandene Abläufe dürfen bleiben, wenn Leistung und Verpackungsqualität passen; die Integration braucht dennoch einen Verantwortlichen.
| Paket | Grundumfang, wenn | Option oder Weiterverwendung, wenn | Schnittstellen |
|---|---|---|---|
| Aufbereitung und Speicherung | Das Verfahren das Produkt erzeugt und schützt | Bestand Qualität, Durchsatz und Reinigung unterstützt | Zulauf, Produktleitung, Proben und Abläufe |
| Blasen | Flaschen vor Ort aus Vorformlingen entstehen | Passende Leerflaschen zugekauft werden | Luft, Kälte, Formen und Übergabe |
| Spülen-Füllen-Verschließen | Der Behälterweg diese Schritte verlangt | Passende Bestandsmaschine mit definierter Anpassung bleibt | Wasser, Flaschen, Verschlüsse und Reinigungszugang |
| Etikettieren, Codieren, Verpacken | Das Verkaufsgebinde diese Funktionen benötigt | Manueller oder bestehender Ablauf Menge und Qualität trägt | Materialzufuhr, Puffer und Gebindeabgabe |
| Palettieren und zusätzliche Prüfung | Handhabung oder Prüfumfang Automatik erfordert | Andere Arbeits- oder Prüfmethode akzeptiert ist | Paletten, Ausschleusung, Lagerzugang und Signale |
03
Rechenbeispiel: In einer achtstündigen Schicht bleiben nach Vorbereitung und Umrüstung sechs Produktionsstunden. Bei angenommenen 5.000 Flaschen pro Stunde ergeben sich höchstens 30.000 Flaschen vor weiteren Stillständen und Ausschuss. Die Multiplikation mit acht Stunden würde diese Verluste ausblenden.
Wurde eine gemessene Nettoleistung bereits über die gesamte Schicht ermittelt, ziehen Sie dieselben Stillstände nicht nochmals ab.
Erfassen Sie Gutware, Ausschuss und gesperrte Ware getrennt am vereinbarten Linienende.
04
Ein technisch passender Füller kann an fehlenden Übergaben scheitern. Prüfen Sie mechanische Abmessungen und die Reaktion bei Stau oder Produktmangel.
| Schnittstelle | Nachweis |
|---|---|
| Flasche und Verschluss | Freigegebene Zeichnungen und Muster |
| Transport und Steuerung | Übergabehöhe, Signale und Verantwortlicher |
| Medienversorgung | Bestätigte Anschlussbedingungen und Liefergrenze |
| Formatwechsel | Teileliste, Personalbedarf und gemessene Wiederanlaufzeit |
05
Vereinbaren Sie Formate, Materialchargen, Prüfdauer und Bewertungsregeln vor Bestellung. Dokumentieren Sie auch Wiederanlauf und Umrüstung. Bei Abweichungen gehören Ursache, Nacharbeit und Wiederholungsprüfung in das Protokoll.
Ein noch nicht getestetes Format bleibt offen; eine allgemeine Größenangabe ersetzt keinen Kompatibilitätsnachweis.
06
Die Verfahrensauswahl beginnt mit repräsentativer Rohwasseranalytik und einer messbaren Produktspezifikation. Saisonale Schwankungen, Ausbeute, Abwasser, Reinigung, Dosierung, Instrumentierung und Tankvolumen gehören in die Auslegung. Eine reine Komponentenliste ersetzt keine Stoffstrombilanz und kein Regelkonzept.
Je nach Quelle können Filtration, Aktivkohle, Enthärtung, Membranen, Desinfektion und Endkonditionierung erforderlich sein. Verlangen Sie ein Fließbild mit Mengen, Drücken, Probenahmen, Alarmen, Abflüssen, Chemikalien und nachvollziehbaren Reinigungssequenzen.
Prüfen Sie produktberührte Werkstoffe, Entleerbarkeit, Toträume, geschützte Tankbelüftung und Zugänglichkeit. Kritische Parameter müssen sichtbar oder aufzeichenbar sein; Probenahmestellen dürfen den Kreislauf nicht unnötig kontaminieren.
| Teilsystem | Zu bestätigender Eingang | Gefordertes Ergebnis | Abnahmenachweis |
|---|---|---|---|
| Aufbereitung | Analyse und Rohmenge | Spezifiziertes Wasser | Messung und Labor |
| Blasmaschine | Preform und Flasche | Stabile Flasche | Muster und Prüfwerte |
| Füllblock | Wasser, Deckel, Format | Verschlossenes Produkt | Dauerlauf je Format |
| Linienende | Etikett und Gebinde | Versandfähige Einheit | Qualität und Nettoleistung |
07
Bei Vor-Ort-Blasen müssen Mündung, Materialverteilung, Kühlung und Flaschentransfer zum Füllblock passen. Kleine und große Formate, Verschlusszuführung und Kurzstopps beeinflussen die Nettoleistung stärker als der Nennwert für ein einziges günstiges Format.
Definieren Sie Spülverfahren, Füllhöhen- oder Volumenregelung, Verschluss, Kontaktwerkstoffe, Zonenabschirmung und Ausschleusung. Für jede Flaschen-Verschluss-Kombination sind Toleranzen, Parameter und benötigte Formatteile zu nennen.
Legen Sie Zielleistung je Maschine, sinnvolle Puffer und Stopp-Wiederanlauf-Logik fest. Der Anbieter muss den erwarteten Engpass je Format benennen und die berücksichtigten Verluste der Gesamteffizienz erklären.
08
Das Linienende wird von der verkauften Einheit rückwärts geplant. Etikettenmaterial und -lage, Codeinhalt, Flaschen je Gebinde, Folie oder Karton, Palettenmuster und Transportbelastung bestimmen Technik, Wechselumfang, Verbrauchsmittel und Qualitätskontrollen.
Stellen Sie Zeichnungen und Muster von Etiketten, Rollen, Folien, Trays, Kartons und Paletten bereit. Toleranzen und lokal verfügbare Qualität müssen bestätigt werden; Tests mit abweichendem Material können Zuführ- oder Stabilitätsprobleme verdecken.
Listen Sie Formatteile, Werkzeuge, Rezepte, Einstellpunkte und Zielzeit auf. Geschulte Bediener sollten vollständige Wechsel durchführen und das erste Gutprodukt nach Wiederanlauf anhand klarer Kriterien prüfen.
09
Strom, Druckluft, Betriebswasser, Kälte, Entwässerung und Datennetz sind Bestandteile der Produktion. Qualität, Druck sowie mittlerer und maximaler Verbrauch müssen für dasselbe Rezept angegeben werden. Anschlusspunkte, Lasten und Zuständigkeiten gehören vor Fertigung in freigegebene Pläne.
Vereinbaren Sie Formate, Materialien, Laufzeit, Leistung, Qualitätskriterien, Alarme und erlaubte Stopps. Prüfen Sie Zeichnungen, Programmsicherungen, Handbücher und Ersatzteillisten. Abweichungen brauchen Maßnahme, Verantwortlichen und Termin.
Prüfen Sie Montage, Sicherheitsfunktionen, Verriegelungen, Produktqualität und Dauerleistung mit lokalen Medien. Montageende, Erstproduktion, Abnahme und Hochlaufunterstützung sollten getrennte Meilensteine mit eigenen Nachweisen bleiben.
10
Teilen Sie die geforderte Gutmenge je Format durch die dafür nachgewiesene Gutleistung. Addieren Sie Umrüsten und Reinigung nur, soweit diese Zeiten nicht bereits im Messfenster enthalten sind. Eine maximale Katalogleistung beschreibt nicht automatisch das gesamte Produktionsprogramm.
| Fiktive Schichtaufgabe | Zeitbedarf |
|---|---|
| 18.000 Flaschen A bei 6.000 Gutflaschen/Stunde | 3 Stunden |
| 12.000 Flaschen B bei 4.000 Gutflaschen/Stunde | 3 Stunden |
| Umrüsten und Reinigung außerhalb dieser Fenster | 1,5 Stunden |
| Bedarf in 8 verfügbaren Stunden | 7,5 Stunden; 0,5 Stunden Rest sind keine empfohlene Reserve |
11
Momentangeschwindigkeit, Laufzeitmittel und vollständige Schichtleistung sind verschiedene Größen. Ziehen Sie eine bereits enthaltene Verlustzeit nicht nochmals ab. Liegt nur eine Nennleistung vor, muss die Behandlung von Stillständen und Ausschuss begründet werden. Dokumentieren Sie Materialcharge, Format, Besetzung, Medienbedingungen sowie Anfang und Ende der Messung.
Der Lieferant soll die voraussichtlich begrenzende Kombination aus Flasche, Verschluss, Etikett und Packung benennen. Nicht geprüfte Kombinationen bleiben offen.
Mehr Anteil des langsameren Formats kann die Schicht auslasten, obwohl die jährliche Flaschenzahl gleich bleibt. Zuerst Formatmix, Umrüsten und nachgelagerte Prozesse prüfen.
12
Ein kurzer Lauf mit vorbereiteter Folie zeigt nicht den regelmäßigen Nachschubaufwand. Vereinbaren Sie einen repräsentativen Wechsel mit geplanter Besetzung nach Herstelleranweisung. Schutzvorrichtungen und Verriegelungen dürfen für die Prüfung nicht umgangen werden.
| Beobachtung | Folgeprüfung |
|---|---|
| Material fehlt am Wickler | Bereitstellung, Wege, Wechselhäufigkeit und Aufgabenverteilung |
| Mehr Fehlpackungen nach Wiederanlauf | Anlaufreihenfolge und Freigabe der ersten Gutware |
| Vorgelagerte Maschinen werden blockiert | Packaufgabe, nutzbare Puffer und Schnittstellensignale |
| Zähler zeigt genügend Ware | Freigegebene, verworfene und zurückgehaltene Mengen getrennt ausweisen |
13
Erfassen Sie einen repräsentativen Ausgangszustand mit Ereigniszeiten, erstem Alarm, Pufferzustand und freigegebener Produktion. Benennen Sie die Begrenzung und vergleichen Sie nach der Korrektur gleichartige Zeitfenster. Berücksichtigen Sie Integration, Formatteile, Schulung und erneute Qualifizierung. Prüfen Sie betroffene Nachbarfunktionen und legen Sie abweichende Bedingungen offen; ein guter Einzelversuch beweist nicht jeden späteren Betrieb.
14
Gleich große Flaschen können sich bei Mündung, Tragring, Körper, Boden und Etikettierfläche unterscheiden. Ein gleicher Nenndurchmesser des Verschlusses beweist weder Dichtheit noch geeignete Verarbeitung. Lassen Sie Maschinen- und Verpackungslieferanten die tatsächlichen Zeichnungen und gekennzeichneten Muster gemeinsam prüfen. Ein allgemeiner Größenbereich im Katalog gibt keine konkrete Kombination frei.
| Festzuhaltender Nachweis | Bezug zur Auswahl |
|---|---|
| Flaschen- und Preformzeichnung mit Revision | Transport, Blasverfahren und Geometrie |
| Verschlusszeichnung und Freigabemuster | Passung, Aufbringen und Prüfungen |
| Etikett und Umverpackung | Materialführung, Orientierung und Handling |
| Repräsentative Materialcharge | Tatsächlich vorgeführtes Material |
| Freigabe und Änderungsverantwortlicher | Kontrolle späterer Revisionen |
15
Erfassen Sie Flasche, Verschluss, Etikett, Packung, Maschinenkonfiguration, Formatteile, Revisionen und vereinbarte Beobachtungen in einer Prüfzeile. Bewahren Sie gegebenenfalls ein gekennzeichnetes Referenzmuster auf. Bei geändertem Lieferanten, Material oder Plan legen Fachverantwortliche fest, welche Prüfungen zu wiederholen sind. Eine alte Freigabe darf nicht stillschweigend übertragen werden.
Ersten Befund, Charge, Einstellversion und Prüfergebnis sichern. Beobachtung und Ursache trennen. Werden mehrere Materialien und Einstellungen zugleich verändert, ist die Ursache der Verbesserung nicht eindeutig belegt.
Die Aussage auf diese Kombination und Bedingungen begrenzen. Weitere Formate, Chargen und Revisionen bleiben zu prüfen; auch die Identität der Lieferung muss stimmen.
16
Fordern Sie Hersteller, vollständige Teilenummer, Revision, Einbauort, Menge und freigegebenen Ersatzweg. Fotos unterstützen die Identifikation, ersetzen aber keine kontrollierte Liste. Ähnliche Optik oder gleiche Stecker belegen keine Austauschbarkeit. Für konfigurierte Steuerungskomponenten sind zugelassene Daten und erforderliche Inbetriebnahmeleistungen zu klären.
| Kategorie | Lieferantenfrage |
|---|---|
| Verbrauchsteil | Nutzungsnachweise und Lagerbedingungen |
| Formatteil | Freigegebene Kombination und Kennzeichnung |
| Kritisches Teil mit langer Lieferzeit | Folge fehlenden Bestands und bestätigte Beschaffungszeit |
| Konfigurierte Steuerung | Konfiguration, Berechtigungen und Service |
| Begrenzt lagerfähiges Teil | Erhaltung, Kontrolle und Ablauf |
17
Nutzen Sie Verbrauchsdaten für Verbrauchsteile und Herstellervorgaben für verschleiß- oder zustandsabhängigen Austausch. Fiktives Beispiel: Zwei Stück je Arbeitstag bei fünfzehn Arbeitstagen Beschaffungszeit ergeben dreißig Stück Bedarf. Eine ausdrücklich gewählte Reserve von zehn ergibt einen illustrativen Auslösewert von vierzig, keine allgemeine Empfehlung. Definieren Sie Reservierungen, bestätigte Zugänge und nutzbaren Bestand; gesperrte, abgelaufene oder inkompatible Teile ausschließen. Ein offener Auftrag behebt keinen heutigen Fehlbestand. Ansprechpartner, Unterlagen, autorisiertes Vorgehen, Fachkompetenz und Wiederanlaufprüfung vorbereiten, ohne Sicherheitsfunktionen zu umgehen. Bei geändertem Verbrauch, Liefertermin oder Maschinenstand neu bewerten.
18
Die Medienliste muss Modell, Format und Angebotsrevision entsprechen. Benennen Sie Anschlussort und dort geforderte Bedingungen statt nur das Typenschild der zentralen Versorgung. Ordnen Sie maschinenseitige Anschlüsse, örtliche Verteilung und Prüfung Verantwortlichen zu. Schätzwerte bleiben bis zur Bestätigung offen; eine weitergereichte Angabe wird dadurch nicht zur freigegebenen Planungsgrundlage.
| Schnittstelle | Vor Installation benötigte Information |
|---|---|
| Strom | Spannung, Phasen, Frequenz und Anschlussanforderung mit fachlicher Prüfung |
| Druckluft | Druck, Volumenstrom mit Bezug, Qualität und Messort je Versorgung |
| Kühlung | Vorlaufbedingungen, Durchfluss und Rückführung für den Betriebsfall |
| Prozess- und Spülwasser | Qualität und Versorgung je Anwendung |
| Ablauf | Auslässe, Betriebszustände und örtlich bewertete Aufnahmefähigkeit |
19
Listen Sie Verbraucher bei Anfahrt, stabiler Produktion, Reinigung und Wiederanlauf. Ein Mittelwert aus leichtem Betrieb kann die begrenzende Kombination verbergen. Auch das bloße Addieren aller Katalogmaxima ohne Ablaufbetrachtung kann den Bedarf verfälschen. Lieferant und zuständiger Standortplaner müssen denselben Zeitplan prüfen, bevor Erzeugung und Verteilung ausgewählt werden.
Dokumentieren Sie Bezugsbedingungen der Luftmengen und trennen Sie unterschiedliche Druckversorgungen. Kälteleistung, elektrische Aufnahme, Wasserdurchfluss und Speichervolumen sind keine austauschbaren Größen.
Kennzeichnen Sie Reinigung oder andere Großverbraucher, die mit Produktion zusammenfallen, sowie notwendige Steuerungsfolgen. Ein ausgelegter Puffer kann begrenzte Transienten abdecken; er beweist keine Lösung eines dauerhaften Versorgungsdefizits. Dimensionierung und Einstellungen brauchen projektspezifische Freigabe.
20
Vereinbaren Sie Instrumente, Messorte, Konfiguration, Betriebszustand und Beobachtungsdauer. Statischer Druck ohne Entnahme belegt nicht die Verfügbarkeit unter Last. Werte aus dem Technikraum können nach dem Verteilnetz am Maschinenanschluss anders ausfallen. Halten Sie Beobachtungen fest, bevor Sie Ursachen zuweisen, und erfassen Sie weitere während des Versuchs aktive Verbraucher.
| Situation | Aufzubewahrender Nachweis |
|---|---|
| Anfahrt oder geplante gleichzeitige Last | Zeitgleiche Messwerte und Ablauf |
| Repräsentative Produktion | Freigegebene Menge, Format, Bedingungen und Dauer |
| Unterbrechung oder kontrollierter Wiederanlauf | Freigegebenes Verfahren und wiederhergestellte Bedingungen |
| Unerwarteter Stopp | Erster Alarm, Verlauf und durchgeführte Handlung |
| Offene Abweichung | Verantwortlicher, Nachweis, Korrektur und Wiederholungsbedingungen |
21
Gleichen Sie Maschinenanschlussplan, Standortverteilung und Verantwortungsmatrix vor Freigabe der Installation ab. Prüfen Sie Zugänglichkeit, Fertigstellung und die von zuständigen Fachpersonen verlangten Prüfunterlagen. Versanddatum und Motorliste beweisen keine Inbetriebnahmebereitschaft. Bedingte Freigaben müssen offene Anforderungen und Termine behalten.
Geänderte Leitungswege, Kabel, Versorgungsquellen oder Abläufe gehen an verantwortliche Planung und Maschinenlieferant zurück. Bewahren Sie die Revision auf, damit ein früherer Test nicht ungeprüft auf eine andere Installation übertragen wird.
Elektro- und Druckarbeiten gehören zu befähigten, autorisierten Personen mit freigegebenen Verfahren. Keine Schutzfunktion zur Vorführung einer Leistung umgehen und wiederkehrende Stopps nicht nur zurücksetzen. Die Checkliste organisiert Nachweise; sie ersetzt weder Auslegung noch Einstellanweisung.
22
Verknüpfen Sie Schulungs- und Übergabeplan mit gelieferten Modellen, Softwarestand, freigegebenen Flaschen und Verpackungen sowie den Anweisungen am Standort. Dokumentieren Sie Vorkenntnisse, Arbeitssprache und zugewiesene Aufgaben. Eine gemeinsame Einführung vermittelt nicht automatisch sämtliche Fähigkeiten und Berechtigungen. Vereinbaren Sie erwartete Nachweise, Bewertende und die Erfassung verbleibender Lücken.
Prüfen Sie Bedienoberfläche, Kennzeichnungen, Anweisungen und Lernunterlagen auf Nutzbarkeit durch das tatsächliche Team. Legen Sie Zuständigkeit für Begriffsfragen und die maßgebliche Quellrevision fest. Ein übersetztes Deckblatt beweist keine verständliche Arbeitsanweisung.
| Rolle | Zu vereinbarender und nachzuweisender Umfang |
|---|---|
| Bedienung | Routine, Nachversorgung und Erkennen weiterzumeldender Zustände |
| Qualität | Prüfungen, Rückverfolgbarkeit und Zuständigkeiten für Sperrung oder Freigabe |
| Instandhaltung | Freigegebene Inspektionen und Arbeiten innerhalb der Qualifikation |
| Schichtleitung | Aufgabenbesetzung, Übergabe offener Punkte und Supportkontakt |
23
Vereinbaren Sie einen Beobachtungsplan mit Konfiguration, Aufgabe, zulässigem Verfahren, bewertender Person, Ergebnis und geleisteter Hilfe. Unterscheiden Sie die Vorführung des Trainers von der Tätigkeit der beschäftigten Person innerhalb ihrer Berechtigung. Nutzen Sie freigegebene Simulationen oder vorhandene Ereignisaufzeichnungen für Abweichungen; erzeugen Sie keine unkontrollierte Störung für ein Prüfblatt. Lücken brauchen gezielte Übung und eine definierte erneute Bewertung.
Eine geschulte Person in der Tagschicht belegt keine Abdeckung nachts, im Urlaub oder nach Versetzung. Listen Sie offene Personen und Aufgaben sowie die Terminverantwortung auf.
Teilnahme, bestandene Bewertung und Arbeitsberechtigung sind unterschiedliche Nachweise. Die Qualifikationsmatrix benennt Maschine, Aufgabe und Prüfanlass statt eines dauerhaften Hakens neben dem Namen.
| Situation | Aufzubewahrender Nachweis |
|---|---|
| Start und Normalbetrieb | Richtiges Verfahren, Formatzuordnung und Verantwortung |
| Nachfüllen oder Umstellen | Reales Material, erlaubte Abfolge und konfigurationsbezogene Prüfungen |
| Alarm oder Abweichung | Erkennen, Kontext und richtige Eskalation |
| Gesperrtes Produkt | Betroffenes Material identifizieren und an befugte Qualität übergeben |
| Geplante Inspektion | Anweisungsstand, qualifizierte Person und Aufzeichnung |
24
Erfassen Sie je Lieferung Anlagenkennung, Revision, Sprache, Verantwortliche, zugänglichen Ablageort und Abnahmestatus. Gleichen Sie Bestandszeichnungen nach Änderungen mit den realen Komponenten ab. Trennen Sie gültige Anweisungen von ersetzten Fassungen; die zuständige Person muss während ihrer Schicht die freigegebene Version finden. Eine vorhandene Datei beweist nicht, dass alle tatsächlich gelieferten Optionen beschrieben sind.
Identifizieren Sie Handbücher, Zeichnungen, Teileverweise, freigegebene Formatinformationen, Wartungspläne und relevante Prüfunterlagen. Ordnen Sie jedem fehlenden Dokument die dadurch offene Entscheidung zu. Ein umfangreicher Ordner ersetzt diesen Abgleich nicht.
Erfassen Sie im vereinbarten Umfang Konfiguration, Sicherungsstände, Lizenzen, Supportrechte und freigegebenes Wiederherstellungsverfahren. Übergaben erfolgen über vereinbarte Rollen und sichere Zugänge, nicht veröffentlichte gemeinsame Kennwörter. Eine Kopie beweist keine funktionierende Wiederherstellung; Prüfungen werden mit befugten Fachleuten und Lieferant für das reale System geplant.
Bestimmen Sie Freigabe und Aktualisierung der Übersetzungen und verbinden Sie diese mit der Quellrevision. Neue Rezepte, Komponenten oder Steuerungsstände können sowohl Dokumentenänderungen als auch gezielte Nachschulung erfordern.
25
Dokumentieren Sie Anlagenidentität, Kontaktweg, tatsächlich vereinbarte Verfügbarkeit, Diagnosedaten und Eskalationsverantwortung. Reaktion, Diagnose, Teileversand und Wiederanlauf sind unterschiedliche Meilensteine; ihre Dauer ergibt sich nicht allein aus der Überschrift Gewährleistung. Bewahren Sie ersten Alarm, Zeitpunkt, Betriebszustand, Material oder Format und bereits ausgeführte Schritte auf, damit die Folgeschicht Fakten erhält.
Prüfen Sie Schulungslücken, fehlende Unterlagen und offene Fehler mit Verantwortlichen, Nachweis und Termin. Zahlung, erfolgreicher Werkslauf oder Abreise des Technikers beweisen keine Selbstständigkeit des Stammteams. Eine bedingte Übergabe hält Vorbehalte und vereinbarte Betriebsgrenzen fest.
Arbeiten folgen freigegebenen Anweisungen und Berechtigungen. Schutzfunktionen dürfen für eine Vorführung nicht umgangen und ungeklärte Stopps nicht wiederholt zurückgesetzt werden. Korrektes Eskalieren außerhalb der eigenen Kompetenz ist ein sinnvolles Schulungsergebnis.
Bei neuem Format, Softwarestand, Schichtmodell oder Verfahren werden betroffene Aufgaben, Dokumente und Bewertungen aktualisiert, bevor die alte Freigabe weiterverwendet wird. Eine kurze begleitete Vorführung ist keine Zusage für dauerhafte Leistung.
26
Eine Maschine kann auf die Stellfläche passen und trotzdem schlecht instandzuhalten sein. Beschreiben Sie mit Lieferant und Fachpersonal typische Prüfungen und geplante Bauteilwechsel für die tatsächlich gelieferte Konfiguration. Klären Sie Zugang, Qualifikation, Werkzeuge und freigegebene Anleitungen. Berücksichtigen Sie endgültige Fördertechnik, Medienversorgung, Schutzeinrichtungen und Nachbarmaschinen. Das Katalogmaß beweist weder einen Ausbauweg noch die Erreichbarkeit einer Prüfstelle.
Lassen Sie eine Inspektion und einen geplanten Wechsel anhand der gültigen Unterlagen erläutern. Das ist eine Planungsprüfung, keine Erlaubnis zum Eingriff in laufende Maschinen oder zum Umgehen von Schutzfunktionen. Erfassen Sie Spezialwerkzeug, Hebemittel, externe Fachkräfte und offene Konstruktionsfragen.
Eine vom endgültigen Förderer verdeckte Serviceöffnung bleibt ein Problem. Benennen Sie Verantwortliche und die Zeichnungsrevision zur Lösung. Lager- und Arbeitsfläche sind getrennt zu planen; eine Ersatzbaugruppe darf nicht den benötigten Wartungszugang ersetzen oder blockieren.
| Prüffeld | Beschaffungsnachweis |
|---|---|
| Zugang | Aufgabenbezogener Freiraum und freigegebener Weg |
| Baugruppenausbau | Ausbaurichtung, Handhabung und benötigter Platz |
| Energieanschlüsse | Identifizierte Schnittstellen und gültiges Freischaltverfahren |
| Teileidentifikation | Verbaute Maschine, Bauteilnummer und Revision |
| Wiederinbetriebnahme | Prüfungen, Aufzeichnungen und zuständige Freigabe |
27
Das Erstpaket sollte je Position erklärt werden: Anlage, Nummer, Revision, verbaute Menge, Ausfallfolge, freigegebener Ersatz und Nachlieferweg. Unterscheiden Sie regelmäßigen Verschleiß, selten benötigte kritische Teile, Formatbauteile, Werkzeuge und reparierbare Baugruppen. Eine umfangreiche oder teure Liste beweist nicht, dass die relevanten Wiederherstellungsszenarien abgedeckt sind.
Gleiche Optik oder Marke beweist keine Übereinstimmung von Anschluss, Werkstoff, Spannung, Steuerungsschnittstelle oder Revision. Ein gemeinsames Reserveteil verlangt auch die Prüfung gleichzeitigen Bedarfs und tatsächlicher Verfügbarkeit für die betreffenden Maschinen.
Kennzeichnen Sie Anlage und Aufgabe, listen Sie den Inhalt und bereits mitgelieferte Teile auf. So wird unbeabsichtigter Doppelkauf sichtbar. Bei Fehlteilen muss erkennbar sein, welche Arbeit nicht möglich ist; ein ungeöffneter Karton beweist keine Einsatzbereitschaft.
| Frage | Erforderliche Antwort |
|---|---|
| Welche Funktion fehlt ohne das Teil? | Betroffene Maschine, gemeinsame Versorgung oder Linienfunktion |
| Gibt es einen freigegebenen Ersatz? | Bestätigte Eignung und erforderliche Zusatzarbeit |
| Wann ist Ersatz vor Ort nutzbar? | Bestandsgrundlage, Bestellung, Transport und Annahme |
| Ist das gelagerte Teil verwendbar? | Revision, Lagerzustand, Vollständigkeit und notwendige Dateien |
| Wer ergänzt nach Entnahme? | Buchung, Bestellauslöser, Verantwortlicher und Bezugsquelle |
28
Ein Angebot muss unterscheiden zwischen identischem Teil, neuer Revision, repariertem Austausch und Umrüstung mit weiteren Änderungen. Fordern Sie die Eignung für die verbaute Maschine einschließlich elektrischer und softwareseitiger Konfiguration, betroffene Unterlagen, notwendige Prüfung und Freigabeverantwortung. Nennwert oder mechanische Passung reichen nicht. Ein kürzerer Liefertermin rechtfertigt keinen ungeprüften Ersatz.
Verbinden Sie alte Nummer, Ersatznummer, Freigabe und Einbaudatum. Aktualisieren Sie betroffene Einstellungen, Zeichnungen, Stücklisten, Prüfungen und Tätigkeiten. Bei gesteuerten Komponenten gehören erforderliche Dateien, Lizenzen und das zugelassene Prüfverfahren dazu; Hardwarelieferung allein schließt den Wechsel nicht ab.
Legen Sie Empfänger, Prüfung des Maschinenbestands und Entscheidung über weitere Unterstützung, Alternative, Reparaturaustausch oder geplante Modernisierung fest. Ein Letztkauf benötigt nutzbare Mengen und Lagergrundlagen; er begründet keine unbegrenzte Bevorratung. Eine universelle Unterstützungsdauer wird nicht zugesagt.
Prüfen Sie Rückgabebedingung des Altteils, Pfand oder Gutschrift, Fracht, Untersuchung, Durchlaufzeit und Prüfbelege. Eine einsatzfähige Reservebaugruppe kann den Wiederherstellungsweg ändern; Einbau und Freigabe bleiben qualifizierte Aufgaben. Die Bezeichnung aufgearbeitet legt keine Garantiebedingungen fest.
Engineering, neue Unterlagen und gegebenenfalls erneute Qualifikation gehören in den Kalender. Auch bei gleicher Nennleistung kann eine Änderung verbundene Maschinen beeinflussen. Vereinbaren Sie Abnahmekriterien und Entscheidungszuständigkeit, bevor eine Umrüstung als normale Nachbeschaffung gilt.
29
Verfolgen Sie ein kritisches Szenario von Identifikation und Diagnose über freigegebene Beschaffung, Zugang, Einbau und Prüfung bis zur genehmigten Produktionsaufnahme. Versand ist eine einzelne Stufe. Ortsbestand, Fernsupportberechtigung oder Reparaturvertrag belegen allein noch keinen Zeitpunkt für akzeptierten Ausstoß.
Fachkräfte können eine bestätigte Diagnose benötigen, Prüfungen die wiederhergestellte Versorgung. Trennen Sie Reaktion, technische Entscheidung, Ankunft und Freigabe. Nutzen Sie vereinbarte Leistungen und örtliche Bedingungen statt unvereinbare Dauern zu addieren.
Gleichen Sie Kennzeichnung mit der verbauten Teileliste ab. Halten Sie Lageranweisung, Prüfbedarf und vorgegebene Lagerfristen bereit. Prüfen Sie Verpackung, Umfang und Status zurückgesandter Reparaturteile. Ein Einkaufssystem beweist weder physischen Bestand noch Eignung und Freigabe.
Erfassen Sie Anlage, Arbeit, eingebautes Teil samt Revision, Prüfungen, verbleibende Grenzen und Freigabe der nächsten Stufe. Trennen Sie Wartungsabschluss und Produktfreigabe bei unterschiedlichen Zuständigkeiten. Dringlichkeit darf offene Einschränkungen nicht aus der Dokumentation löschen.
Prüfen Sie Ereignisbedingungen und Arbeitsaufträge mit Lieferant und Fachpersonal. Unterscheiden Sie Verschleiß, Anwendung, Einbau, Betriebseinfluss und noch unbekannte Ursache. Mehr Teile können Wartezeit verkürzen, ohne den Fehler zu beseitigen; bestätigte Abhilfen fließen in die nächste Beschaffung ein.
Häufige Fragen von Einkäufern
Nein, aber eine Stelle muss die Gesamtintegration verantworten. Bei mehreren Losen sind Anschlüsse, Signale, Fördertechnik, Schutzeinrichtungen, Unterlagen, Tests und die Verantwortung für die Gesamtleistung eindeutig zuzuordnen.
Durch einen definierten Lauf je Format, bei dem Gutprodukte gezählt werden. Das Protokoll legt Dauer, Material, Qualität, zulässige Stopps, Berechnungsmethode, Effizienzannahme und erwarteten Engpass fest.
Priorisieren Sie nach Verschleiß, Kritikalität und Beschaffungszeit. Trennen Sie Formatteile, Verbrauchsmittel, Sicherheitsteile und Komponenten, deren Ausfall die ganze Linie stoppt; Referenzen werden nach Konfigurationsfreigabe bestätigt.
Nur wenn dieser Verlust noch nicht enthalten ist. Prüfen Sie zuerst die Zeitbasis der Ausgangszahl, damit Stillstände nicht doppelt berücksichtigt werden.
Nicht automatisch. Halten Sie gesperrte, freigegebene und verworfene Mengen getrennt und aktualisieren Sie den Status nach der Prüfung.
Nein. Er kann bestimmte kurze Störungen innerhalb seiner nutzbaren Kapazität aufnehmen, nicht einen dauerhaften Leistungsrückstand der Folgemaschine.
Nur mit bekanntem Formatmix, Messfenster und Verlustumfang. Eine Rechnung je Format macht Programmänderungen nachvollziehbar.
Nein. Vollständige Mündungs- und Verschlussspezifikation, Aufbringtechnik und vereinbarte Prüfungen anhand freigegebener Zeichnungen und Muster prüfen.
Nicht automatisch. Deckung, Reaktion, Versand und Wiederherstellung sind getrennte Fragen. Erst nach deren Klärung lässt sich der Bestand begründen.
Nein. Bestätigen Sie Volumenstrom samt Bezugsbedingungen, Druck, Qualität und Verfügbarkeit am Anschluss in den vorgesehenen Abläufen. Motorleistung allein belegt keine nutzbare Luftlieferung.
Nur die protokollierten Werksbedingungen sind nachgewiesen. Reale Quelle, Verteilung, Installation und gleichzeitige Verbraucher brauchen die vereinbarte Standortprüfung.
Prüfen Sie praktische Fähigkeiten, Berechtigungen, Schichtabdeckung und verfügbare richtige Anweisungen. Offene Schulungs- und Unterstützungsbedarfe bleiben sichtbar.
Identifizieren Sie Konfiguration, Revision, Rechte, Lizenzen, freigegebenes Verfahren und Zuständige. Eine Dateikopie belegt keine erfolgreiche oder geeignete Wiederherstellung.
Prüfen Sie Identität, Revision, Zustand, Vollständigkeit und Eignung. Konfiguration, qualifizierter Einbau und genehmigte Prüfungen können vor Maschinen- oder Produktfreigabe noch erforderlich sein.
Nein. Vergleichen Sie Inhalt, gelieferte Konfiguration, Ausfallfolgen, Unterstützung und Nachbeschaffung. Lücken, Ausschlüsse und unbestätigte Wiederherstellungsannahmen bleiben im Beschaffungsnachweis sichtbar.
Diese Projektfrage gezielt weiterführen
Senden Sie Formatzeichnungen, Schichtplan, Mengenprotokoll und Anschlussdaten. Markieren Sie unbekannte Werte für die gezielte technische Klärung.
Unklar, welche Daten wichtig sind? Senden Sie die vorhandenen Unterlagen und nennen Sie die anstehende Entscheidung.
Senden Sie Zielkapazität und Artikel, Rohwasserbericht, Medienliste, Gebäudeplan und erforderliche Projektmeilensteine.
Das Projektteam kann fehlende Angaben erkennen und einen sinnvollen nächsten Planungsschritt einordnen. Ausführungsplanung, Konfiguration, Konformität und kaufmännische Bedingungen bleiben projektspezifisch.
Allot Tech (Suzhou) Co., Ltd. · sales@allottech.com · Projekttelefon: +86 186 6213 1120 / +1 818 262 0958