先做格式清單
逐列記錄瓶、蓋、標籤、包裝及所需零件,分清共用件與專用件。
連接原水、容器、機台與成品物流
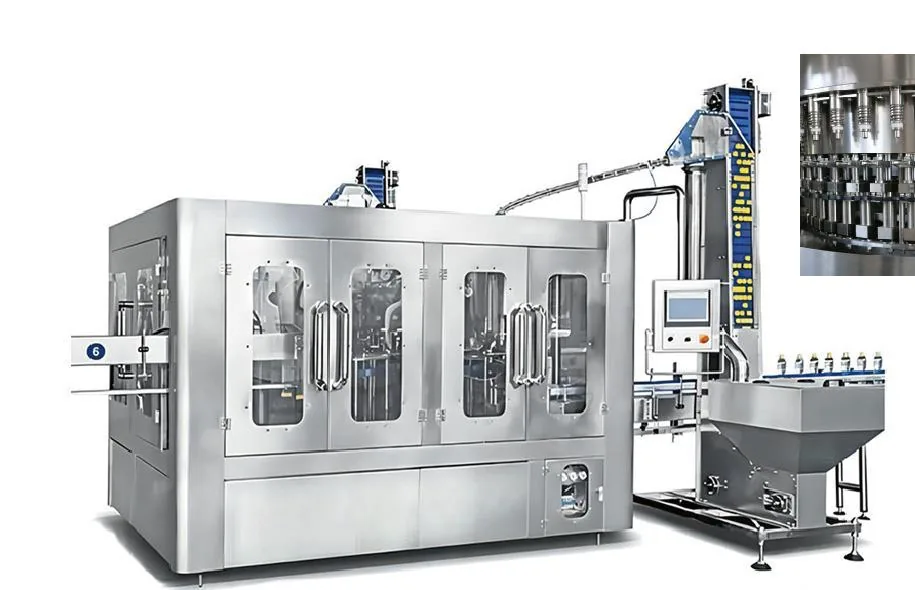
選購飲用水裝瓶廠設備,應先決定容器來源與成品出貨方式。外購空瓶、廠內吹瓶、回收大桶及保留既有設備,會形成不同機械組合與車間動線。將選定路線拆成可詢價的工作包,才能確認基礎供貨、選配及業主自備項目。
先看重點
先列出各瓶型的生產時段,再扣除換型、清潔與等待時間。每種瓶型都要確認實際運轉速度、包裝配置及合格率,不能把小瓶的每小時速度直接套用到所有產品。
選型先確認水產品、容器和出貨包裝。說明外購空瓶或廠內吹瓶,列出現有設備及新設備需銜接的介面,避免僅用充填機速度決定整線配置。
01
水處理與衛生儲運依原水和產品決定,不因外購空瓶便可省略。下列比較主要說明容器來源如何改變設備、補料及服務空間,最終採購清單仍須對應專案規格。
| 路線 | 主要設備 | 周邊配置 | 啟動條件 |
|---|---|---|---|
| 外購PET空瓶 | 供瓶、沖洗充填封蓋、貼標標識、包裝及輸送 | 空瓶收貨、防護儲存與補瓶動線 | 有可靠供應商及足夠的空瓶庫存空間 |
| 廠內吹製PET瓶 | 增加瓶胚上料、吹瓶、模具及空瓶轉送 | 所需壓縮空氣、冷卻、瓶胚物流與維修能力 | 產量、供應條件及瓶型管理適合自製瓶 |
| 回收大桶充填 | 回桶檢查、選定清洗流程、充填封蓋與出桶搬運 | 回收桶接收與潔淨桶分流,納入洗滌服務與排水 | 已界定回收配送循環、容器狀態及桶蓋規格 |
| 既有設備擴建 | 保留適配資產,補足缺項或限制產量的工序 | 輸送高度、換型零件、控制及公用系統改接,安排停線 | 現有紀錄及運轉檢查支持新的生產任務 |
02
以能完成約定成品的功能為基本範圍,不把所有自動化都預設為必買。若採人工作業或沿用舊設備,應確認其處理量和接口;供貨與現場連接工作也要分清。
| 工作包 | 基本範圍的條件 | 選配或沿用的條件 | 必須銜接的介面 |
|---|---|---|---|
| 水處理與衛生儲運 | 產品需要所選處理及保護流程 | 既有水質、流量及清洗條件符合新任務 | 進水、產品水、取樣、清洗及排水 |
| 吹瓶 | 以瓶胚在廠內製瓶 | 外購相容空瓶時不列吹瓶機組 | 氣源、冷卻、模具、上胚及出瓶 |
| 沖洗充填封蓋 | 容器及產品路線需要這些工序 | 沿用相容機台並界定整合改造 | 瓶與蓋供料、產品連接、輸送及清洗空間 |
| 貼標標識及二次包裝 | 須完成指定銷售瓶和包裝 | 人工或既有工序可承接目標產量及包裝品質 | 耗材補料、積放及成品出料 |
| 棧板堆疊與附加檢測 | 搬運或檢查工作需要自動化 | 接受人工搬運或其他檢測方法並另列 | 棧板補給、剔除品、倉儲通道與控制 |
03
以下是規劃用假設:一班8小時,清潔與準備共1小時,兩次換型各30分鐘,剩下6小時可安排生產。若指定條件下每小時完成3,000瓶,則未扣除其他停機和不合格品前為18,000瓶。直接用8×3,000會高估6,000瓶。
| 變更內容 | 可能需確認的部件 | 驗證方式 |
|---|---|---|
| 瓶身尺寸 | 導瓶件、星輪、輸送導軌 | 使用實際瓶樣試跑 |
| 瓶口或瓶蓋 | 夾持、理蓋、旋蓋部件 | 核對圖面並測試封口 |
| 標籤與外包裝 | 標籤設定、膜材或紙箱規格 | 核對成品包裝及補料流程 |
04
請記錄上一規格最後一瓶合格品,到下一規格第一批穩定合格品之間的時間。若只記錄機械調整,會漏掉領料、設定、試瓶及重新確認的時間。設定檔應有版本,避免下一班沿用未確認的參數。
逐列記錄瓶、蓋、標籤、包裝及所需零件,分清共用件與專用件。
標示工具和格式件位置,列出可同時處理的工作與必須停機的工作。
05
把每週需求依瓶型合併試排,觀察換型次數及庫存天數是否改變。較長批次可能減少換型,但也增加存貨;不應為追求運轉率,生產尚無銷售安排的數量。
至少把最小、最大或最難處理的已訂規格納入雙方同意的測試範圍。
列出尚未驗證的瓶型、所缺部件與追加試機條件,避免將「可調整」誤認成已驗證相容。
06
處理技術應由代表性原水資料、產品水要求、季節變化、可操作性及排放條件共同決定。
依濁度、硬度、鐵錳、有機物、微生物及後續膜的進水限制評估多介質、活性碳、軟化、精濾或適用單元,並寫明反洗、再生、藥劑和廢水介面。
若使用超濾或逆滲透,確認設計溫度、進水條件、產水與濃水、回收率依據、清洗方式、儀表及膜保護。消毒方案須配合產品定義和衛生計畫。
產品水槽、呼吸保護、循環或轉送、泵、閥、管線、取樣及排水需形成可清潔路徑;現場管路、支架、保溫、焊接和測試責任應列入介面表。
在原水、關鍵處理段、產品水和充填入口建立取樣與監測點,對流量、壓力、液位、電導或其他指標定義用途、校正、警報、紀錄與偏差反應。
| 處理區段 | 買方輸入 | 設備及介面輸出 | 驗證資料 |
|---|---|---|---|
| 原水前處理 | 來源、分析、變化及峰值需求 | 進水限制、反洗、藥劑、排水 | 流程、運轉紀錄、取樣結果 |
| 膜或精處理 | 目標水、溫度及水質限制 | 產濃水、清洗、儀表與保護 | 設定、趨勢、確認後檢驗 |
| 衛生儲運 | 緩衝、衛生及充填需求 | 水槽、泵、管路、呼吸和取樣 | 材質、清潔、洩漏及衛生檢查 |
| 品質監測 | 項目、頻率、限值和責任 | 儀表、取樣與資料介面 | 校正、檢驗和偏差處理紀錄 |
07
PET專案應將瓶胚成形、高壓空氣、空瓶搬運及充填速度視為同一平衡;採購空瓶則需管理供應、儲存和潔淨輸送。
逐一確認瓶胚、瓶口、重量、瓶圖、模具、加熱條件及換型件,並納入上料、高壓空壓、儲氣、過濾、冷卻、模具水及瓶檢等附屬設備。
風送或輸送需配合瓶體穩定性,避免刮傷、卡瓶與污染,並交換啟停、缺瓶、堵塞和故障訊號。外購空瓶還要規劃卸貨、密封儲存、除塵或沖洗和批次追溯。
規格需綁定產品、瓶、蓋、容量、充填方式、接觸材質、清洗、蓋輸送、缺料邏輯、剔除和安全防護。額定產能必須說明測試容器和條件。
各單機可具有不同設計速度,但必須依同一有效產量建立速度餘量、積放及控制策略,再以微停、補料、換型、清洗和班次情境檢查可達輸出。
| 系統 | 格式資料 | 主要廠務需求 | 連線試驗 |
|---|---|---|---|
| 吹瓶 | 瓶胚、瓶口、重量、瓶圖和模具 | 電、高低壓空氣及冷卻 | 瓶質、穩定供瓶、警報和換型 |
| 空瓶搬運 | 瓶體穩定及可夾持部位 | 電、低壓氣和清潔環境 | 磨損、卡瓶、積放及訊號 |
| 充填旋蓋 | 產品、瓶、蓋與要求產量 | 電、水、氣、清洗與排水 | 液位或容量、封蓋、衛生和損失 |
| 線體控制 | 格式比例、換型與運行計畫 | 網路、面板及緩衝空間 | 連續運轉、停機恢復和良品產出 |
08
後段系統需配合瓶面、材料、銷售包裝、棧板和倉庫節拍,否則灌裝機速度無法轉成可出貨產品。
依自黏標、套標、熱熔膠或其他形式確認瓶身區域、標籤尺寸、材質、接縫、方向與凝露條件;噴印內容、位置、可讀性、資料來源和剔除也列入格式矩陣。
定義每包瓶數和排列、薄膜或紙箱規格、收縮或封箱條件、提手及棧板方式,並驗證包材差異、補料、換型、成品穩定和操作空間。
依風險選擇液位、瓶蓋、標籤、噴印或包裝完整性檢查。每一剔除點應有挑戰樣本、判定方法、收集容器、計數和滿料警報。
人工或自動碼棧應符合包裝強度、棧板、班產量及叉車動線;以尖峰產出核對暫存區、倉庫、裝車月台和配送能力,避免物流成為瓶頸。
| 工段 | 關鍵格式或材料 | 主要介面風險 | 驗證文件 |
|---|---|---|---|
| 貼標噴印 | 瓶面、標籤、墨水、編碼 | 凝露、方向、速度和資料 | 圖稿、樣品、編碼規則及測試 |
| 二次包裝 | 排列、薄膜、紙箱、棧板 | 包材波動、熱縮、換型和補給 | 包裝圖、材料規格、樣品試驗 |
| 檢測剔除 | 檢查項目和判定規則 | 誤剔、漏檢及不良品回流 | 挑戰試驗、樣本和紀錄方式 |
| 倉儲出貨 | 棧板、堆高、庫存和車輛 | 壅塞、破包及暫存不足 | 物流圖、班產量和通道資料 |
09
穩定運轉取決於峰值負荷、相鄰設備訊號、維修條件及可重複的測試方法,這些交付物應與主機一起審查。
彙整電壓、裝機和運行用電、高低壓空氣、冷卻、進排水、通風及環境限制,區分平均、尖峰與品質要求,並以同時運轉情境校核在地供應能力。
定義主線和單機控制權、啟動允許、缺料、堵塞、故障、急停、安全迴路、配方、計數及資料接口,並交付程式備份、存取權限和遠端支援程序。
交付布置、流程、電氣、介面、負荷、操作維護、零件表、保養計畫、軟體備份及約定語言。依關鍵性、耗用和交期準備啟動備件、工具及操作維修訓練。
由圖紙與製造審查、安裝檢查、公用工程、空載、帶水、帶包材到整線測試逐步放行。最終測試綁定產品、瓶型、材料、時間、測量、良品和停機處理。
| 階段 | 進入條件 | 檢查重點 | 應留存紀錄 |
|---|---|---|---|
| 設計製造審查 | 規格、圖紙和格式已核准 | 範圍、材質、介面、保養性 | 審查、偏差及關閉清單 |
| 安裝與單機 | 建築、電氣、管路和安全完成 | 水平、接線、洩漏、旋向、聯鎖 | 檢查表、測試和遺留項 |
| 整線效能試驗 | 合格材料、儀表、人員與方法 | 速度、品質、損耗、停機恢復 | 運轉資料、樣本、故障與改善 |
| 訓練移交 | 文件、備件和維護資源齊備 | 操作、清洗、換型、維修、追溯 | 簽到、能力確認、備份和移交單 |
10
先以每種產品的合格需求除以該規格的實證合格速率,再加入尚未包含在速率內的換型和清洗。以下只是算術情境,並非設備能力保證。
| 工作 | 所需時間 |
|---|---|
| A規格15,000瓶,合格速率5,000瓶/小時 | 3小時 |
| B規格10,000瓶,合格速率2,500瓶/小時 | 4小時 |
| 上述運行窗口外的換型與清洗 | 1.5小時 |
| 總需求 | 8.5小時,已超過8小時可用班次 |
| 應做的判斷 | 先調整規格組合、換型或限制工序,不能只採用最快瓶型的速度 |
11
瞬間速度、連續運轉平均值和整班合格產出不是相同數據。若實測速率已包含換型損失,再扣同一段時間就會重複計算。若只有銘牌速度,則需要另訂停機及不合格品的合理處理方式;不要任意補上一個看似精準的效率。
記錄瓶、蓋、標籤、包裝、材料批次、人數、供應條件與計時起訖,讓供應商能理解試驗代表什麼。
請供應商說明限制最大的組合以及所需證據。單一規格運行成功,不能自動放行未測試的高瓶、不同套標或集合包裝。需求組合變動時應重新算班時。
12
物料事先備滿的短片看不出人員平常如何補蓋、換標籤或補紙箱。依設備說明和供應商同意的方式安排代表性任務,觀察正常人力下的等待、復歸及首批合格品。測試不得繞過安全防護。
| 現象 | 下一步核對 |
|---|---|
| 等待物料 | 補料頻率、位置、分工及線邊儲位 |
| 重啟後不良品增加 | 首件放行流程、剔除和待驗紀錄 |
| 後段包裝反覆堵塞 | 包裝需求、緩衝區和聯動邏輯 |
| 同時開機造成供應波動 | 由合格人員查核供應端與使用點是否符合要求 |
13
在決定更換主機前,先定義限制點、觀察窗口和成功判定,提供故障時間線、警報、緩衝狀態與合格品數據。比較可放行產出,而非設定畫面上的速度;將介面工程、換型件、教育訓練及重新驗證納入範圍。改造後也要檢查關聯規格及功能,一次成功運行不能代表所有工況。
14
標稱容量相同的瓶子仍可能有不同瓶口、支撐環、瓶身、底部和貼標區。瓶蓋直徑一致也不能單獨證明密封或旋蓋適用性。請設備與包材供應商共同檢查實際圖面及有編號的樣品,形成明確核准組合;型錄中的廣泛容量範圍不是對特定包材的驗證。
| 受控資料 | 設備選擇關聯 |
|---|---|
| 瓶及瓶胚圖面版次 | 持瓶方式、吹瓶路線與瓶形 |
| 瓶蓋圖面及核准樣品 | 瓶口配合、施蓋方法和檢查條件 |
| 標籤與外包裝規格 | 材料路徑、方向和成品搬運 |
| 試驗材料批次 | 確認示範實際用了甚麼 |
| 核准紀錄與變更窗口 | 防止未審查版本直接上線 |
15
每個試驗列應包含瓶、蓋、標籤、外包裝、設備設定、已安裝換型件、材料版次、操作條件及約定檢查。需要時保存有識別碼的參考樣品。試驗後若變更供應商、材料或圖面,由相關人員判斷重驗範圍,不能直接延用舊的通過結論。
保存最先異常的部位、物料批次、設定版次和觀察結果。觀察不等於原因;同時改多項材料與參數後,不能直接斷定哪一項有效。
在已約定的條件內核准該組合,其餘列為待驗。一次樣品試驗不自動涵蓋其他供應商、批次及未來版次,到貨時仍需核對身份。
16
要求製造商、完整料號、版次、設備位置、數量及核准替換方式。照片只能協助辨識,不能代替受控零件表。外觀相近或接頭一致的部件未必互換,尤其帶設定的控制件,應由供方確認所需授權配置、安裝與重新驗證服務。
| 備品類別 | 需確認事項 |
|---|---|
| 日常耗材 | 使用紀錄、保存條件與補貨依據 |
| 專用換型件 | 對應核准瓶型或包裝及標識 |
| 關鍵長交期件 | 缺件後果與已確認交期 |
| 帶配置控制件 | 必要的設定、權限及調試服務 |
| 保存期限受限件 | 保管、定期檢查及到期管理 |
17
耗材依消耗資料規劃;磨耗或按狀態更換的部件則應依製造商維護要求,不能一律用每日耗量。假設某耗材每工作日2件、補貨15個工作日,需求為30件,另選10件緩衝後得到示例觸發值40件。這不是建議庫存,實際值要有依據。說明已分配量、在途訂單和可用結存如何計算,排除待驗、過期及不相容品;未到貨的採購單不能解決當下缺料。確認服務窗口、識別資料、授權步驟、合格人員及啟動驗證,不能為趕進度繞過安全功能。條件變動後重審。
18
接口表必須對應機型、瓶型及圖面版次,寫清連接位置和該位置需要的條件,而非只提供中央設備銘牌。設備端、廠內配管配線及最終核驗分別由誰負責,也要列明。估算值保留待確認狀態,不在施工交接時變成批准數據。採購人員應把供應商與現場設計資料一起追蹤,缺項須有負責人與日期。
| 接口 | 安裝前資料 |
|---|---|
| 供電 | 電壓、相數、頻率及連接要求,交合格專業人員審核 |
| 壓縮空氣 | 各壓力服務、流量基準、品質與測點 |
| 冷卻 | 對應工況的供給條件、流量及回水 |
| 工藝及沖洗用水 | 各使用點的品質與供給要求 |
| 排水 | 出口、運轉模式及現場接收能力評估 |
19
將啟動、穩定生產、清洗及恢復運轉時的設備組合列出。輕負荷平均值可能漏掉限制產出的工況;不考慮順序就加總所有型錄最大值,也可能失真。由設備供應商與現場設計人員共同核對時序,再選定供給與配送系統。此表是採購證據,不是容量設計。
氣量的參考條件及不同壓力服務須分開。冷卻負荷、電力輸入、水流量與儲存容積不能直接相加,也不可拿不同定義的額定供給與需求作比較。
標記清洗等使用者是否與生產重疊,以及控制方案所需順序。適當設計的緩衝設備可以處理有界限的瞬時變化,卻不能證明持續供給不足已解決。數量與設定仍需實際工程審核。
20
驗收表要寫儀表、測點、配置、運轉狀態及供給條件。沒有流量時的靜壓不能證明使用中的條件;中央儲氣或機房讀值不自動等於經過配管後的入口條件。先保留觀察,再調查原因。測試時間、代表瓶型及同時使用者應事先約定,不把短暫讀值當成完整驗收。
| 場景 | 保留資料 |
|---|---|
| 啟動或計畫同時負荷 | 時間對齊的讀值與設備順序 |
| 代表性穩定生產 | 合格產出、格式、條件與時長 |
| 中斷或受控重啟 | 批准程序、事件及恢復條件 |
| 意外停機 | 首個警報、趨勢及處置 |
| 尚未關閉偏差 | 責任人、證據、修正與複驗條件 |
21
放行安裝前比對設備接口圖、現場配置圖和責任表,確認可達性、施工完成與所需檢查證據。設備已出貨或已列功率,均不能證明工廠能調試。有條件放行要寫剩餘要求,不可把全部接口標為完成。
配管路線、配線、供給來源或動作順序改變時,交回責任設計者及設備商確認。保存更新圖面,避免把舊安裝測試直接套用在新配置。量測紀錄應列儀表編號、適用範圍及校驗依據,方便重新測試時核對條件。
電氣與壓力等專業工作由授權且具能力的人員依批准程序實施。不為展示產量而旁路保護,也不只重複復位而不查原因。採購清單建立責任與證據,不能代替接線設計、容量計算或設定指令。
22
在採購範圍內列出培訓與交接表,連結實供機型、軟體版本、核准瓶型及包裝,以及現場使用的操作文件。記錄學員現有經驗、工作語言和負責任務。共同介紹課並不使所有人自動具備所有工作能力及權限。每一職務須說明要示範的事項、評核者及未完成項目的紀錄方式。
確認介面、標示、作業文件和教材能被團隊理解。約定術語爭議的處理者及控制版本。只翻譯封面,不足以證明整份工作指引可用。
| 職務 | 須約定並驗證的範圍 |
|---|---|
| 生產操作 | 核准程序內的運轉、補料及停止升級判斷 |
| 品質人員 | 檢查、追溯與待驗或放行權責 |
| 維護專業人員 | 能力及授權範圍內的檢查保養 |
| 班組主管 | 工作覆蓋、未結問題交班及支援聯絡 |
23
和供應商、現場團隊約定觀察計畫,記錄配置、任務、允許程序、評核者、結果及曾給予的協助。區分講師做了什麼,以及員工能在其權限內做什麼。異常情境可用核准模擬或既有事件紀錄,不為完成評核表而製造失控故障。缺口應有補訓及重新確認條件,不能在簡報結束後把整個團隊都標成完成。
一位日班員工上過課,不證明夜班、休假或調動後仍有人能執行。列出剩餘人員與職務,以及安排訓練的責任人。
出席、評核通過及取得工作授權是不同結論。能力表須註明機型、任務範圍和複核條件,不只在姓名旁留下永久勾選。
| 情境 | 應保存的證據 |
|---|---|
| 開機與正常運轉 | 正確程序、規格辨識及分工 |
| 補料或換型 | 實際物料、授權步驟及配置相應檢查 |
| 警報或異常 | 辨識、情境紀錄及職務範圍內的升級處理 |
| 產品待驗 | 辨識受影響物料並交給有權處置的品質職能 |
| 計畫檢查 | 適用文件版本、合資格執行者及完成紀錄 |
24
每份交接資料列設備識別、版次、語言、責任人、可存取位置和驗收狀態。安裝變更後,核對竣工圖與實際零件;現行指引與作廢版本分開。使用者應能在值班時取得批准版本。文件存在不代表適用於目前設備,通用手冊也不會自動涵蓋全部實供選配。
列明手冊、圖面、零件索引、批准規格、維護計畫及相關試驗紀錄。待交項目應說明會妨礙哪一項判斷,不能以檔案數量代替完整性檢查。
按合約識別配置、備份版次、必要授權、支援權利及核准恢復程序。以約定角色及安全交接方式提供存取,不公開共用密碼。檔案複製完成不表示恢復有效;由獲授權專業人員和供應商為實際系統安排驗證。
確認翻譯審核者和更新方法,連結源文件及譯文版本。配方、部件或控制版本變更,可能同時要求更新資料與針對相關人員補訓。
25
支援紀錄寫明設備身分、聯絡管道、實際約定服務時段、診斷資料及升級負責人。回應、診斷、零件出貨和恢復運轉是不同節點,不應由保固標題自行推定。發生異常時保存首個警報、時間、運轉狀態、相關物料或規格及已做動作,讓下班團隊接到事實,而非一句「機器停了」。
訓練缺口、欠缺文件和未解故障須列責任人、證據與期限。付款節點、工廠試機或工程師離場,不直接證明常駐團隊可獨立運作。有條件交接仍須保留未結事項與負責方同意的運轉限制。
處理異常及保養應依核准文件與人員權限,不旁路保護或反覆復歸不明停機來展示獨立性。超出能力時正確通報,是應驗證的能力之一。
新增瓶型、軟體、班表或製程後,識別受影響任務、文件和評核紀錄並更新。短時間有協助的演示,不能當作長期產能承諾。
26
機台放得下,不代表能檢查或更換零件。以實供配置提出代表性的檢查與更換工作,核對進入路徑、作業空間、資格、工具及批准文件。評審時包含輸送設備、公用工程、護罩與相鄰機台,不只看主機型錄尺寸。拆出總成的路徑和檢查點可達性,都需要在最終配置中確認。
由合格人員依文件說明一次檢查和一次計畫更換,需要專用工具、吊裝或外部支援的地方另列。這是設計審查,不是拆卸運轉中設備或略過防護的許可。
檢修口若被最終輸送機擋住,須記問題負責人及修訂圖號。工作通道和備品存放位置分開,不以占用檢修路徑的方式堆放備用總成。
| 審查範圍 | 要求的依據 |
|---|---|
| 接近設備 | 對應工作的空間及批准路徑 |
| 移出總成 | 搬運方式、移出方向和所需空間 |
| 能源接口 | 明確識別與適用的批准隔離程序 |
| 零件識別 | 機台、件號和版本對照 |
| 回復運轉 | 檢查、紀錄及批准責任 |
27
對每件建議備庫項目,寫實裝設備、件號、版本、安裝數量、故障後果、批准替代與補貨路徑。日常耗損件、低頻關鍵件、換型件、工具及可修復總成應可區分。清單很長或總價很高,都不能單獨證明足以支持產線恢復。
同品牌、相同外形或名義規格不證明接頭、材質、電壓、控制接口與版本一致。不同機台共用一件備品,還需評估同時需求和實際取用方式。
標明設備與工作用途,列明內容及隨機已供項目,避免再次購買。缺項要指向受阻任務;未拆封的箱子並不是完整可用的證據。
| 確認問題 | 要得到的答案 |
|---|---|
| 缺件影響什麼 | 特定機台、共用系統或整線功能 |
| 有無替代方式 | 兼容證據和需要增加的工作 |
| 何時可取得 | 庫存基準、採購、運送及到廠 |
| 存放件能否使用 | 版本、保存狀態、完整性和配套資料 |
| 領用後誰補庫 | 紀錄、補貨條件、負責人和供應來源 |
28
供應商提出的零件可能是相同件、更新版、交換修復件或需要其他變更的改裝方案。要求核對實裝機型、電氣和軟體配置,說明受影響文件、驗證工作及批准人。裝得上去不等於適用,不能只因交期短就接受未批准替代。
原件號、替換號、批准依據和日期相互連結。涉及設定、圖紙、零件表、檢查或人員任務時同步更新。控制元件需要的設定檔、許可和驗證辦法應列明,硬體到貨不代表工作完成。
指定接收、核對在用設備及決定繼續支持、替代、交換維修或升級的角色。最後採購應有數量和保存依據,不以停產作為無條件囤貨理由。本頁不承諾通用支援年限。
舊件回收狀態、押金或折抵、運輸、檢查、周轉時間及試驗證據都要確認。可用總成備庫可以改變恢復路徑,但安裝及放行仍需要授權工作。翻新名稱不能推定保固內容。
需要設計、新圖紙或重新確認適用性的替代方案,應納入時程。即使名義產能不變,也可能影響相連設備;先確認驗收條件及決策人,再當作日常補貨。
29
選一個關鍵部件案例,從識別、診斷、批准供應、現場條件到安裝、檢查及運轉批准逐步核對。出貨時間只有一個環節,現場備品、遠端支援資格或服務合約不能單獨保證何時恢復合格產出。
技師可能需要先得到診斷,試驗可能需等待公用工程。分開記錄回應、技術決定、到貨與放行,辨別可並行和必須等待的工作,不機械加總所有期間。
標籤對應實裝件表,保存說明和檢查要求可取得,規定的保存期限受控。核對包裝、內容及退回待修件狀態。採購系統有數量,不等於實物在場且適合該機型。
記設備、完成工作、安裝件號版本、檢查、未解除限制及下一步批准人。維修完工與產品品質放行若由不同角色處理就分開;緊急修復不應讓限制消失。
依事件條件及工單與供應商檢查磨損、應用、安裝、運轉環境及未確認原因。多備零件可能減少等待,不能證明根因已處理,確認的改善應回饋下次設備比較。
採購方常見問題
不一定。可依空瓶供應品質、運輸與倉儲、產量及公用工程比較外購空瓶和現場吹瓶;兩者都需要清楚的衛生、緩衝及輸送方案。
不代表。不同設備需有協調後的設計速度、積放和訊號策略;實際輸出還受包材、微停、換型、清洗和品質損失影響。
準備原水分析、產品、全部瓶蓋標籤包裝格式、有效產能和班次、場地與電制、環境條件、責任邊界及可量測驗收目標。
將承諾綁定指定產品、容器、材料、持續時間、量測方法、品質、允許停機與改善程序,並保留雙方簽認且可追溯的試驗資料。
不一定。瓶身高度、直徑、重心、標籤和外包裝仍可能需要調整或專用零件,應依實際樣品驗證。
採用相同起訖點、規格組合、人員配置與合格判定,並記錄重新穩定生產所需時間。
只有在規格比例、觀察時間和損失口徑明確時才有意義。逐規格計算能看見訂單比例改變的影響。
不能。緩衝可吸收有限的短時波動,不能長期彌補下游能力不足。
不能只憑直徑。需確認完整瓶口與蓋規格、施蓋機構及檢查方法,使用核准圖面和可追溯樣品。
保固涵蓋範圍、受理、運送及恢復條件各自不同。確認實際安排後,才能決定現場備品需求。
不行。還要核對使用點的流量基準、壓力、品質及設備運轉組合,功率不是有效供氣的證明。
只證明記錄中的工廠測試條件。現場供給、配送、安裝與運轉組合仍須依約完成核驗。
仍須確認指定任務的實作能力、授權、班別覆蓋及正確文件可用性,並保留未完訓練和支援需求。
還需確認實際配置、版次、必要權利及授權、核准恢復程序和責任人。檔案存在不證明適用或恢復成功。
先確認識別、版本、狀態、完整性及適用性;部分更換還需設定、合格作業與批准檢查,到貨不等於可以放行生產。
須按實供配置、故障後果、支持路徑和補庫責任逐項核對,保留缺項、排除範圍及尚未證實的恢復假設。
把目前問題推進到下一步
提供瓶蓋圖樣、每週各規格需求、包裝方式及預計換型次數,以便整理格式件、排程與驗收範圍。
不確定哪些資料有用?請先寄出現有資料,並說明您需要作出的決策。
請提供目標產能與SKU、原水報告、現場公用工程清單、廠房配置及專案里程碑。
專案團隊可協助辨識缺少的資料並整理可行的下一步;最終工程、配置、法規符合性與商務條件仍須依具體專案確認。
Allot Tech (Suzhou) Co., Ltd. · sales@allottech.com · 專案聯絡電話: +86 186 6213 1120 / +1 818 262 0958