開始と終了を決める
前品種の最後の良品から、次品種が安定して良品を生産するまでを記録します。機械調整だけでなく試運転や確認も含めます。
ボトル水工場プロジェクトの計画
原水入口から出荷可能な製品までを接続
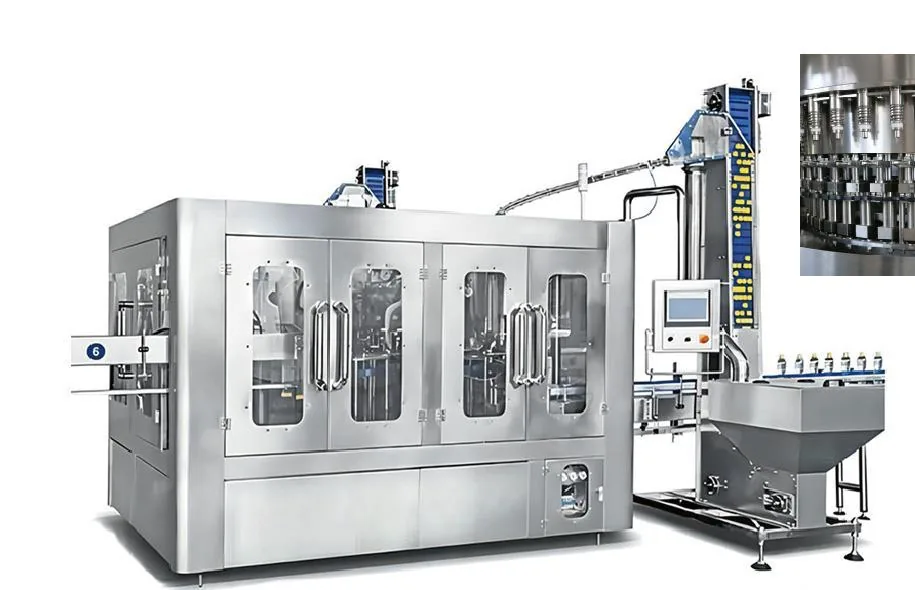
飲料水ボトリング設備は、容器の入手方法から出荷包装までの流れに沿って選びます。空ボトル購入、自社成形、回収容器の再充填では、必要な機械も周辺作業も異なります。増設では既設設備の適合性を確認し、不足する機能と接続工事を切り分けます。
まず確認すること
品種ごとの運転時間に加え、準備、洗浄、段取り替え、確認作業を生産計画に入れます。カタログ能力に勤務時間を掛けるだけでは、出荷可能な完成品数量を表せません。
水の種類、容器、出荷包装から選定を始めます。完成ボトルの購入か自社ブローかを示し、既存設備と新規供給に含めたい接続範囲を整理してください。
01
水処理と衛生的な貯留は、原水と製品条件から決めます。下表は主に容器供給が設備と周辺作業をどう変えるかを示すものです。固定の機種構成ではなく、見積範囲を決める出発点として使ってください。
| 方式 | 主な設備構成 | ライン周辺の準備 | 検討の前提 |
|---|---|---|---|
| 購入PETボトル | 供給、リンス・充填・キャッピング、ラベル、印字、包装、搬送 | 受入、保護された空ボトル保管と補充動線 | 継続的な供給と、かさばる空ボトルの保管場所がある |
| 工場内PET成形 | プリフォーム供給、ブロー成形、金型、ボトル受渡しを追加 | 指定圧縮空気、冷却、プリフォーム物流と成形保全 | 数量、調達条件、形状管理が内製を支える |
| 回収大型容器の再充填 | 回収容器検査、選定した洗浄、充填、封栓、対応する排出搬送 | 回収品と洗浄済み容器を分離し、洗浄用役と排水を確保 | 回収配送の仕組み、容器状態と栓仕様が決まっている |
| 既設設備を使う増設 | 適合設備を残し、不足工程や能力制約工程を追加 | 搬送高さ、段替え部品、制御、用役接続と据付停止期間 | 設備資料と運転確認で新しい生産条件への適合を判断できる |
02
基本範囲は合意した製品を出荷できる機能で定義します。追加自動化を別項目にし、手作業や既設工程を残す場合は処理量と包装品質を確認します。流用でも接続設計と工事の担当は必要です。
| 購入単位 | 基本範囲にする条件 | 別項目または流用にする条件 | 確認する接続 |
|---|---|---|---|
| 水処理・衛生貯留 | 製品の製造と保護に選定工程が必要 | 既設の水質、流量、洗浄条件が新しい用途に適合 | 原水、製品水、採水、洗浄、排水 |
| ブロー成形 | 現場でプリフォームからボトルを作る | 適合する空ボトルを購入する | 空気、冷却、金型、材料供給、ボトル搬送 |
| リンス・充填・封栓 | 容器と製品の方式に必要な工程 | 適合する既設機を残し改造範囲を明示 | 水、容器、キャップ、搬送と洗浄作業空間 |
| ラベル・印字・二次包装 | 選定した販売単位を完成するために必要 | 手作業または既設工程で数量と品質を維持できる | 材料補充、滞留、完成包装の排出 |
| パレット積付け・追加検査 | 搬送または検査要件に自動化が必要 | 別の作業方法や検査方法を採用する | パレット、排除品、倉庫通路、制御信号 |
03
仮の計算例として、8時間の勤務から準備・洗浄1時間、3回の段取り替え各20分を引くと、運転に使える時間は6時間です。毎時3,600本なら、その他の停止や不良を考慮する前の数量は21,600本です。実機性能を示す数字ではありません。
前品種の最後の良品から、次品種が安定して良品を生産するまでを記録します。機械調整だけでなく試運転や確認も含めます。
人数、工具、材料の準備状態を明記し、異なる条件の時間をそのまま比較しないようにします。
04
瓶の高さ、胴径、口部、キャップ、ラベルおよびケース仕様を図面で照合します。「500 mL対応」という記載だけでは、個別の容器が通過・充填・包装できることは確認できません。
| 確認対象 | 必要資料 |
|---|---|
| 容器搬送 | 寸法図と実サンプル |
| キャッピング | 口部・キャップ図面と確認方法 |
| ラベル・包装 | 材料仕様と完成包装の見本 |
| 品種変更 | 交換部品一覧と設定の管理方法 |
05
対象品種、測定時間、計数位置、不良品と保留品の扱いを事前に合意します。代表品種の試験結果を残し、未試験の品種は未確認として管理します。問題が残る場合は、是正担当者、再試験の条件と確認期限を記録します。
同じ材料と時間基準で変更前後を測定し、停止理由と出荷可能数量を併記します。
06
処理フローは原水分析、目標水、季節変化、保全体制、排水条件から決定し、装置名称だけで選びません。
濁度、硬度、鉄・マンガン、有機物、微生物、膜の入口制限を評価し、ろ過、活性炭、軟化、精密ろ過など必要な単位操作を組みます。逆洗、再生、薬品、安全、排水の責任も仕様化します。
UFやROを採用する場合は、設計温度、入口条件、回収率の根拠、透過水・濃縮水、洗浄、計装、保護ロジックを確認します。消毒や最終処理は製品定義と衛生管理に合わせます。
製品水タンク、ベント保護、循環、ポンプ、バルブ、配管、採水点、排水を洗浄可能な経路として設計します。現地配管、支持、保温、溶接、試験の境界を図面に表示します。
原水、重要処理段、製品水、充填入口に測定・採水点を設けます。流量、圧力、レベル、導電率などについて目的、校正、警報、記録、逸脱時の対応者を定義します。
| 処理工程 | 必要な購入者入力 | 設備側の出力・接続 | 検証証拠 |
|---|---|---|---|
| 原水・前処理 | 水源、分析、変動、ピーク流量 | 入口制限、逆洗、薬品、排水 | フロー、運転記録、採水結果 |
| 膜・仕上げ | 目標水、温度、入口制限 | 処理水、濃縮水、洗浄、計装 | 設定値、傾向、確認分析 |
| 衛生貯水・移送 | バッファ、衛生、充填要求 | タンク、ポンプ、配管、ベント、採水 | 材質、洗浄、漏れ、衛生点検 |
| 品質管理 | 項目、頻度、限度、責任 | 計器、試験室、データ接続 | 校正、検査、逸脱処置記録 |
07
PETラインでは成形、高圧空気、空ボトル搬送、充填を一つの能力設計として扱います。購入ボトル方式では供給品質、保管、清潔搬送を検証します。
プリフォーム、口部、重量、ボトル図、金型、加熱条件、交換部品を形式別に確認します。供給装置、高圧コンプレッサー、エアタンク、ろ過、冷却、金型水、ボトル検査も能力と範囲に含めます。
エアコンベヤまたは機械搬送はボトル安定性、傷、詰まり、衛生を検討し、成形機と充填機の運転・不足・閉塞・異常信号を接続します。購入ボトルは入荷、密封保管、清掃、ロット追跡も計画します。
製品、ボトル、キャップ、充填方式、接液材質、洗浄、キャップ供給、欠品ロジック、排出、安全カバーを明示します。定格能力がどの容器と条件に対応するか確認します。
各機の定格を揃えるだけでなく、共通の実効能力、速度余裕、蓄積方針、閉塞・不足信号を設計します。短停止、材料補給、切替、洗浄を含む生産シナリオで良品出力を検討します。
| 設備 | 確認する形式情報 | 主な用役 | 接続試験の焦点 |
|---|---|---|---|
| ブロー成形 | プリフォーム、口部、重量、図面、金型 | 電力、高低圧空気、冷却 | 容器品質、安定供給、警報、切替 |
| 空ボトル搬送 | 安定性、支持可能部、搬送距離 | 電力、低圧空気、清浄環境 | 摩耗、詰まり、蓄積、信号 |
| 充填・封栓 | 製品、ボトル、キャップ、能力 | 電力、水、空気、洗浄、排水 | 液位・量、締栓、衛生、ロス |
| ライン制御 | 形式比率、切替、操業計画 | 制御ネットワーク、蓄積空間 | 連続運転、停止復帰、良品数 |
08
後工程はボトル表面、材料、販売包装、倉庫の処理量に合う必要があり、充填機出口をプロジェクトの終点にしません。
粘着、スリーブ、ホットメルトなどの方式ごとに貼付面、寸法、材質、継ぎ目、向き、結露条件を確認します。日付・ロット印字の位置、内容、可読性、データ入力、排出も形式表に含めます。
一包装の本数・配列、フィルムまたは箱、収縮・封函条件、持ち手、パレットを定義します。材料ばらつき、供給、切替時間、製品安定性、作業場所をサンプルで検証します。
液位、キャップ、ラベル、コード、包装完全性など必要な検査をリスクに応じて選びます。各排出装置にテストサンプル、判定方法、回収、カウント、満杯警報を設定します。
手作業または自動の積付けを包装強度、パレット、シフト出力、フォークリフト動線に合わせます。ピーク時の一時保管、倉庫、積込能力を検証し、物流ボトルネックを防ぎます。
| 工程 | 主要形式・材料 | 接続上のリスク | 調達・試験資料 |
|---|---|---|---|
| ラベル・印字 | ボトル面、ラベル、インク、内容 | 結露、方向、速度、データ | 図稿、サンプル、コード規則、試験 |
| 二次包装 | 配列、フィルム、箱、パレット | 材料差、熱収縮、切替、補給 | 包装図、材料仕様、サンプル試験 |
| 検査・排出 | 検査対象と合否規則 | 誤排出、見逃し、不良品混入 | チャレンジ試験、記録方式 |
| 製品物流 | パレット、積高さ、在庫、車両 | 滞留、破損、一時保管不足 | 物流図、シフト量、通路データ |
09
安定運転はピーク用役、設備間信号、保全性、文書、再現可能な試験方法に左右されるため、本体と同時に発注・審査します。
各機の電圧、設備・運転電力、低圧・高圧空気、冷却、給排水、換気、環境限界を集約し、平均・ピーク・品質条件を区別します。同時運転ケースで現地設備を確認します。
ラインと単機の制御権、運転許可、不足、閉塞、異常、非常停止、安全回路、レシピ、計数、データ所有を決めます。プログラムバックアップ、変更権限、遠隔支援手順を引き渡します。
配置、フロー、電気、接続、負荷、操作保全、部品表、保全計画、ソフトウェア、合意言語の文書を納入します。重要度、消耗、調達期間に応じて予備品、専用工具、技能教育を計画します。
設計・製造審査、据付点検、用役、空運転、水運転、材料運転、ライン試験の順に進めます。最終試験は製品、容器、材料、時間、測定、良品判定、許容停止、是正再試験を定義します。
| 検収段階 | 開始条件 | 主な確認事項 | 残す記録 |
|---|---|---|---|
| 設計・製造審査 | 仕様、図面、形式の承認 | 範囲、材質、接続、保全性 | 審査、逸脱、クローズ一覧 |
| 据付・単機確認 | 建築、電気、配管、安全完了 | 水平、配線、漏れ、回転、インターロック | 点検表、結果、残件 |
| ライン性能試験 | 適合材料、計器、人員、方法 | 速度、品質、ロス、停止復帰 | 運転データ、サンプル、是正 |
| 教育・引渡し | 文書、予備品、保全資源完備 | 運転、洗浄、切替、保全、追跡 | 受講、能力確認、バックアップ、引渡書 |
10
各仕様の必要合格数量を、その仕様で実証された合格生産速度で割ります。測定時間にまだ含まれない型替えや洗浄を加えます。最も速い瓶型の銘板速度だけでは、班全体の計画を確認できません。以下は説明用の算術です。
| 仮定の仕事 | 必要時間 |
|---|---|
| A仕様15,000本、合格速度5,000本/時 | 3時間 |
| B仕様10,000本、合格速度2,500本/時 | 4時間 |
| 上記時間外の型替えと洗浄 | 1.5時間 |
| 合計 | 8.5時間となり、利用可能な8時間を超える |
11
瞬間速度、運転中平均、班全体の実績は別の指標です。すでに含まれた損失をもう一度差し引かないでください。銘板速度しかない場合は停止と不良の扱いに根拠が必要です。材料ロット、瓶型、人員、供給条件、測定開始と終了を残します。
瓶、キャップ、ラベル、集合包装のどの組合せが制約になるか、供給者に理由と確認方法を求めます。未試験仕様は確認待ちとして扱います。
年間本数が同じでも遅い仕様の割合が増えると班時が足りなくなります。主機を大型化する前に、包装、型替え、計画を再確認します。
12
材料を満載した短い実演では、普段のキャップ補給やラベル交換の負担は分かりません。予定人員で代表的な作業を行い、設備説明書と供給者が認めた方法に従います。ガードやインターロックを無効にする試験は行いません。
| 現象 | 確認事項 |
|---|---|
| 資材待ち | 補給頻度、位置、担当、ライン脇在庫 |
| 再起動後の不良増加 | 復帰手順と最初の合格品確認 |
| 後段で滞留 | 包装能力、バッファ、機間信号 |
| 同時運転で供給が変動 | 有資格・適任者による供給側と使用点の確認 |
13
まず代表的な基準運転を記録し、時刻、最初の警報、バッファ状態、放行済み数量を残します。制約と改善の判定方法を先に定義し、変更後の同等な時間窓と比較します。接続、換型部品、教育、再確認も範囲に入れます。関係する機能への影響を確認し、条件差を開示します。1回の成功だけで将来の全条件を保証することはできません。
14
同容量でも口部、サポートリング、胴、底、ラベル領域が異なる場合があります。キャップの呼び径だけでは密封や装着の適合を確認できません。機械と包材の供給者に、実図面と識別付き代表サンプルを一緒に確認してもらいます。カタログの対応容量範囲は、個々の生産組合せの承認を意味しません。
| 管理する証拠 | 選定との関係 |
|---|---|
| ボトルとプリフォーム図面の改訂 | 搬送、ブロー工程、形状 |
| キャップ図面と承認サンプル | 口部の組合せ、装着、確認方法 |
| ラベルと集合包装仕様 | 材料経路、向き、製品搬送 |
| 代表材料のロット | 実際に試験した材料の特定 |
| 承認記録と変更責任者 | 後続改訂の無審査使用を防ぐ |
15
瓶、キャップ、ラベル、包装、機械構成、装着した型替え部品、材料改訂、運転条件、合意した観察を同じ試験行に記録します。必要に応じ識別した基準サンプルを残します。供給元、材料、図面が後から変わった場合、関連担当者と再確認範囲を決め、以前の合格を自動的に引き継がないでください。
最初の異常、材料ロット、設定版、検査結果を保存し、観察と原因を分けます。複数材料と設定を同時に変えても、どれが改善に寄与したかは断定できません。
合意した条件でその組合せだけを認め、他は確認待ちとします。一度の試験はすべての将来ロットや改訂を証明せず、入荷品の一致確認も必要です。
16
メーカー、完全な品番、改訂、取付位置、数量、承認された交換経路を要求します。写真は補助であり管理台帳の代わりではありません。外観やコネクターが同じでも互換とは限りません。設定を持つ制御部品は、許可された構成データと再立上げサービスを確認します。
| 分類 | 確認事項 |
|---|---|
| 日常消耗品 | 使用記録と保管条件 |
| 型替え部品 | 承認した瓶・包装との対応と識別 |
| 重要な長納期部品 | 欠品の結果と確認済み調達期間 |
| 設定付き制御部品 | 設定、権限、必要な作業 |
| 保管寿命のある品目 | 保存、点検、期限管理 |
17
消耗品には使用データを用い、摩耗や状態で交換する部品にはメーカーの保全指示を参照します。すべてに日次消費式を当てはめません。仮に一稼働日2個、調達15稼働日なら需要30個で、選択した余裕10個を加えると例示発注点40個です。これは推奨数量ではありません。引当、確定入荷、使える在庫の扱いを定め、保留、期限切れ、不適合品を除外します。未入荷の注文は現在の欠品を解消しません。窓口、識別資料、認可手順、技能、再起動確認を準備し、安全機能を迂回しないでください。使用量、納期、構成が変われば再評価します。
18
設備表は機種、ボトル形式、見積改訂に対応させます。中央設備の銘板だけでなく、実際の接続位置とそこで必要な条件を示してください。機械側、現地配管配線、検証の責任者を分け、推定値は確認まで未決として扱います。施工者へ渡しただけで承認済み設計値になったとは考えません。資料の不足には担当と回答日を付けます。計器の識別番号、測定範囲、適用する校正記録も確認します。異なる場所や時間の値を比較するときは、その違いを試験記録に残して誤った原因判断を防ぎます。
| 接続 | 据付前の資料 |
|---|---|
| 電源 | 電圧、相数、周波数、接続要求を専門担当者が確認 |
| 圧縮空気 | 圧力系統ごとの流量基準、品質、測定位置 |
| 冷却 | 対象運転の供給条件、流量、戻り経路 |
| 工程・すすぎ水 | 使用点別の品質と供給条件 |
| 排水 | 出口、運転状態、現地受入能力の評価 |
19
立上げ、安定生産、洗浄、再起動の利用設備を列挙します。軽負荷平均では制約となる組合せを見落とす場合があります。一方、順序を無視してカタログの最大値をすべて足しても実態と合うとは限りません。供給者と現地設計責任者が同じ時間表を確認し、供給設備と供給経路を選定します。
空気量の基準条件を記録し、異なる圧力系統を分けます。冷却能力、電力入力、水流量、貯蔵体積は別の量で、直接合算できません。定格供給と需要も同じ定義で比較します。
洗浄などが生産と重なる時刻と必要な制御順序を示します。設計されたバッファは限定した過渡変化に対応できますが、継続的供給不足の解決を証明しません。容量と設定は個別設計で承認します。
20
計器、測点、構成、状態、観察時間を事前に合意します。使用流量がない静圧は運転中の供給条件の証明ではありません。機械室の値と、配管網を通った機械入口の値は異なることがあります。原因を断定する前に観察を保管し、試験中の他の利用設備も明記します。
| 場面 | 残す記録 |
|---|---|
| 立上げ・予定同時負荷 | 時刻を合わせた値と動作順序 |
| 代表的生産 | 合格量、形式、条件、継続時間 |
| 供給中断・管理された再起動 | 承認手順と回復条件 |
| 予期しない停止 | 最初の警報、傾向、実施した対応 |
| 未解決の偏差 | 担当、必要証拠、是正、再確認条件 |
21
据付作業の開始を認める前に機械接続図、現地の配管・配線図、責任表を照合し、アクセス、工事完了、専門担当者が求める点検資料を確認します。出荷日やモーター表だけでは試運転準備を証明できません。条件付き承認には残件と期限を残します。
配管、ケーブル、供給源、順序が変わったら設計責任者と設備供給者へ戻して確認します。旧試験を別構成へ黙って適用しないよう、改訂資料を保管してください。
電気や圧力系の作業は権限と能力を持つ担当者が承認手順で実施します。能力表示のために保護を回避せず、原因調査なしにリセットを繰り返しません。この表は証拠と責任を整理するもので、施工設計や設定指示ではありません。
22
供給機種、ソフトウェア版、承認ボトルと包装、現場作業書に研修・引継ぎ計画を対応させます。受講者の経験、作業言語、割り当て業務を記録します。共通説明を受けただけで全員がすべての技能や権限を得るわけではありません。役割ごとの実証内容、評価者、未完項目の記録方法を指定し、参加人数だけで判断しないでください。
画面、表示、手順書、教材を実チームが理解できるか確認します。用語差を解決する担当者と基準となる原文改訂を決めます。表紙の翻訳だけでは作業書の実用性を示せません。
| 役割 | 合意して実証する範囲 |
|---|---|
| 運転担当 | 通常操作、補給、停止と上位担当への連絡判断 |
| 品質担当 | 検査、追跡、保留や出荷判定の責任 |
| 保全専門担当 | 技能と権限の範囲内の承認された点検・保全 |
| 勤務責任者 | 業務分担、未解決事項の引継ぎ、支援連絡 |
23
構成、課題、許可された手順、評価者、結果、与えた支援を含む観察計画を合意します。講師の実演と、本人が権限内でできたことを分けます。異常時は承認された模擬課題や既存記録を使い、評価票のために管理されない故障を発生させません。不足には対象を絞った練習と再評価条件を設け、説明会終了だけで一括完了にしないことが大切です。
日勤者一名の研修では夜間、休暇、異動後の対応を証明できません。未完の人員・業務と予定管理者を一覧にします。
出席、評価合格、作業権限は別の記録です。技能表には機種、課題範囲、見直し条件を示し、氏名の横に永久的なチェックだけを置かないでください。
| 場面 | 保管する根拠 |
|---|---|
| 始動と通常運転 | 正しい手順、形式識別、責任 |
| 補給や形式変更 | 実資材、権限内の順序、構成に対応する確認 |
| 警報や異常 | 認識、状況記録、適切な連絡先への引継ぎ |
| 製品保留 | 対象資材の識別と権限を持つ品質担当への移管 |
| 計画点検 | 手順改訂、適格担当、実施記録 |
24
各資料に設備識別、改訂、言語、責任者、参照場所、受入状態を付けます。現地変更後に完成図と実部品を照合し、現行手順と旧版を分けます。担当者は勤務中に承認版を見つけられる必要があります。ファイルの存在だけでは実供オプションまで説明されているとは限らず、ファイル数の多さは完全性の代わりになりません。
説明書、図面、部品参照、承認形式、保全計画、関係試験記録を識別します。未提出資料ごとに、何の判断を妨げるか示します。共通機種の手引きには実構成の補足が必要な場合があります。
契約範囲で構成、バックアップ版、必要ライセンス、支援権利、承認復旧手順を明確にします。共用パスワードを公開せず、合意した役割と安全な引継ぎ方法でアクセスを渡します。コピーだけでは復旧成功を証明できず、実系統に対する確認は権限ある専門家と供給者が計画します。
翻訳の承認者と更新方法を定め、原文改訂と修正版を関連付けます。レシピ、部品、制御版の変更は資料更新と対象業務の再研修を同時に必要とする場合があります。
25
設備番号、連絡経路、実際に合意した対応時間、診断資料、連絡責任者を記録します。応答、診断、部品発送、復旧は別の節目であり、保証という見出しから日数を推定しません。最初の警報、時刻、運転状態、資材・形式、実施済み対応を残し、次の勤務へ事実を渡します。
研修不足、欠落資料、未解決故障を担当・証拠・期限と共に確認します。支払い、工場試験、技術者帰任だけで常駐チームの自立は証明されません。条件付き引継ぎには残件と合意した運転範囲を残します。
対応と保全は承認手順と権限に従います。自立性を示すために保護を回避したり、原因不明の停止を繰り返しリセットしたりしません。自分の技能範囲を超える事象を適切な責任者へ引き継ぐことも有効な研修成果です。
新形式、ソフトウェア、勤務体制、工程変更で影響する業務と資料、評価を更新してから旧承認を使います。支援付きの短時間実演を継続産出の保証にしません。
26
機械が床面積に収まるだけでは、点検や部品交換ができるとは限りません。実供構成の代表的な点検と予定交換について、進入経路、空間、資格、工具、承認済み指示を設備側と現場の専門担当者で確認します。コンベヤー、配管、保護装置、隣接機械を含む最終配置が対象です。カタログ外形だけではユニットを取り出す経路や点検箇所への接近を示せません。
点検一件と計画交換一件を、適用資料に基づき説明してもらいます。設計検討であり、運転中の分解や保護機能の回避を認めるものではありません。専用工具、吊上げ、外部専門家、未決の設計事項を明記します。
最終コンベヤーが点検口を塞ぐ場合は未解決です。担当者と解決を反映した図面改訂を記録します。予備ユニットの保管場所と作業空間を分け、必要な進入経路を在庫置場にしません。
| 確認領域 | 購入時に求める資料 |
|---|---|
| 接近 | 作業ごとの空間と承認済み経路 |
| ユニット取外し | 搬出方向、取扱い方法と必要空間 |
| エネルギー | 識別した接続点と設備に適用する承認手順 |
| 部品識別 | 実装設備、部品番号と改訂 |
| 運転再開 | 確認、記録と次段階の承認者 |
27
初期セットを一品ずつ、設備、番号、改訂、実装数、故障影響、承認代替、補充経路で説明できるようにします。通常摩耗、低頻度の重要部品、型替え部品、工具、修理可能ユニットを区別します。品目数や金額が大きくても、必要な復旧事象をカバーしている証拠にはなりません。
外観やブランド一致では、接続、材質、電圧、制御インターフェース、改訂の一致を証明できません。複数設備で共用する場合は、同時需要と実際に在庫へアクセスできるかも確認します。
設備と作業の表示、内容一覧、機械に既に含まれる品目を照合して二重購入を避けます。欠品はできなくなる作業と結び付けます。未開封箱を復旧準備完了とみなしません。
| 確認する問い | 必要な回答 |
|---|---|
| 無いと何が止まるか | 機械、共用設備またはライン機能 |
| 承認済み代替はあるか | 確認された適合性と追加作業 |
| 現場でいつ使用可能か | 在庫根拠、注文、輸送と受入 |
| 保管品は実際に使えるか | 改訂、保管状態、内容と必要ファイル |
| 使用後に誰が補充するか | 払出記録、発注条件、責任者と調達先 |
28
交換提案が同一品、新改訂、修理交換品、追加変更の必要な改造のどれかを確認します。実装機械と電気・ソフトウェア構成への適用、変更文書、必要な検証、承認者を求めます。名目仕様や取付寸法だけでは適合性は証明できません。早く届くという理由で未承認の代替を使用しないことが前提です。
元番号、交換番号、承認、実施日を一緒に管理します。設定、図面、部品表、点検、担当作業に影響すれば更新します。制御部品では必要ファイル、ライセンス、承認済み確認方法も明示し、ハードウェア到着だけで完了扱いにしません。
通知受領、実装機群の調査、継続支援・代替・交換修理・計画更新の判断を担当する役割を決めます。最終購入は使用可能数量と保管条件が必要で、提示品を無制限に保有する理由にはなりません。一律の支援年数は約束しません。
返却旧品の状態、預託金や控除、輸送、検査、所要期間の起点、試験記録を確認します。予備ユニットは復旧経路を変え得ますが、取付と承認は資格のある作業です。再生品という名称だけで保証範囲を推定しません。
設計、新図面、必要な再確認を計画に含めます。公称能力が同じでも接続設備に影響する場合があります。受入条件と判断者を決めてから、通常補充として扱えるかを決定します。
29
重要部品の一事象を選び、識別、診断、承認供給、現場アクセス、取付、検証、運転再開承認まで追います。出荷は一段階にすぎず、現場在庫、遠隔支援の権利、修理契約だけでは合格生産再開の時刻は決まりません。
技術者が診断確定を待つ場合や、試験が公用設備復帰を待つ場合があります。応答、技術判断、到着、承認を分け、契約条件と現場制約で並行・待ちを整理します。互いに矛盾する所要時間を足しません。
ラベルと実装部品表を照合し、保管指示、点検、指定された保管期限を利用できる状態にします。包装、内容、返却修理品の状態を確認します。システム上の数量は、実在・使用可能・該当設備への承認の証拠を代替しません。
設備、作業、取付番号と改訂、確認、残る制限、次段階の承認者を記録します。保全完了と製品の品質判定が別責任なら分けます。緊急対応でも未解除の制限を記録から消しません。
事象条件と作業記録に基づき、供給者と現場専門家で摩耗、用途、取付、環境、未確定原因を区別します。在庫増は待ち時間を縮めても根因解消とは限りません。確認した是正内容を次回の設備比較に戻します。
購入担当者から多い質問
必要とは限りません。空ボトルの供給品質、輸送、保管、能力、用役を基に購入方式と現場成形を比較し、どちらも衛生、バッファ、搬送を定義します。
いいえ。共通の設計基準、適切な速度余裕、蓄積、状態信号が必要です。材料、短停止、切替、洗浄による実効出力もライン試験で確認します。
原水分析、製品、全てのボトル・キャップ・ラベル・包装形式、実効能力、シフト、現場図、電源・環境、責任境界、測定可能な検収目標です。
指定製品、容器、材料、運転時間、測定方法、品質、許容停止、是正手順を契約に結び付け、追跡可能な試験記録を双方で確認します。
長いロットは段取りを減らせる一方、在庫や保管期間が増える場合があります。実際の受注構成と保管条件を合わせて比較します。
合意した確認が終わるまでは分けて記録します。保留と廃棄を混同せず、判定後に数量を更新します。
有効容量内の短期変動には対応できますが、後段の継続的な能力不足は解消できません。
品種比率、測定時間、含まれる損失を明示する必要があります。仕様別の班時計算なら計画変更の影響を追えます。
径だけでは判断できません。承認図面とサンプルで口部とキャップの全仕様、装着装置、合意した確認を供給者と検討します。
保証対象、応答、輸送、復旧は別の条件です。実際の支援を確認したうえで在庫の必要性を判断します。
できません。接続点での流量基準、圧力、品質、予定順序での条件を確認します。出力値だけでは有効供給を示せません。
記録された工場条件だけの結果です。現地の供給源、配管網、据付、同時使用条件は合意した検証が必要です。
実技、権限、勤務帯の対応、正しい手順へのアクセスを確認します。残る研修と支援の必要性は未決として見える状態にします。
実構成、版、権利・ライセンス、承認復旧手順と責任者が必要です。ファイル複製は適切な復旧成功の証明ではありません。
番号、改訂、状態、完全性、適合性を確認します。設定、資格ある作業、承認検査が残る場合があり、到着だけでは機械や製品を使用可能と判断できません。
実供構成、故障影響、支援経路、補充責任と照合してください。不足、除外、未確認の復旧仮定を購入記録に残します。
プロジェクトの疑問を次の判断へ
容器・キャップ図面、包装仕様、品種別数量と切替頻度をお送りください。必要部品と試験範囲を整理するための資料になります。
必要な資料が分からない場合は、手元の資料と、決めたい事項をお送りください。
目標能力とSKU、原水報告、ユーティリティ一覧、建屋レイアウト、必要なマイルストーンをお送りください。
プロジェクト窓口は不足情報を整理し、実務的な次の計画段階を確認できます。最終設計、設備構成、法令適合、商取引条件は個別プロジェクトでの確認が必要です。
Allot Tech (Suzhou) Co., Ltd. · sales@allottech.com · プロジェクト窓口電話: +86 186 6213 1120 / +1 818 262 0958